Láminas de cartón: cómo elegirlas para fabricar cajas
Las láminas de cartón no se eligen solo por grosor. Revisa flauta, resistencia y compatibilidad con maquinaria. Solicita asesoría técnica.
KIT Machinery — 2026-10-26
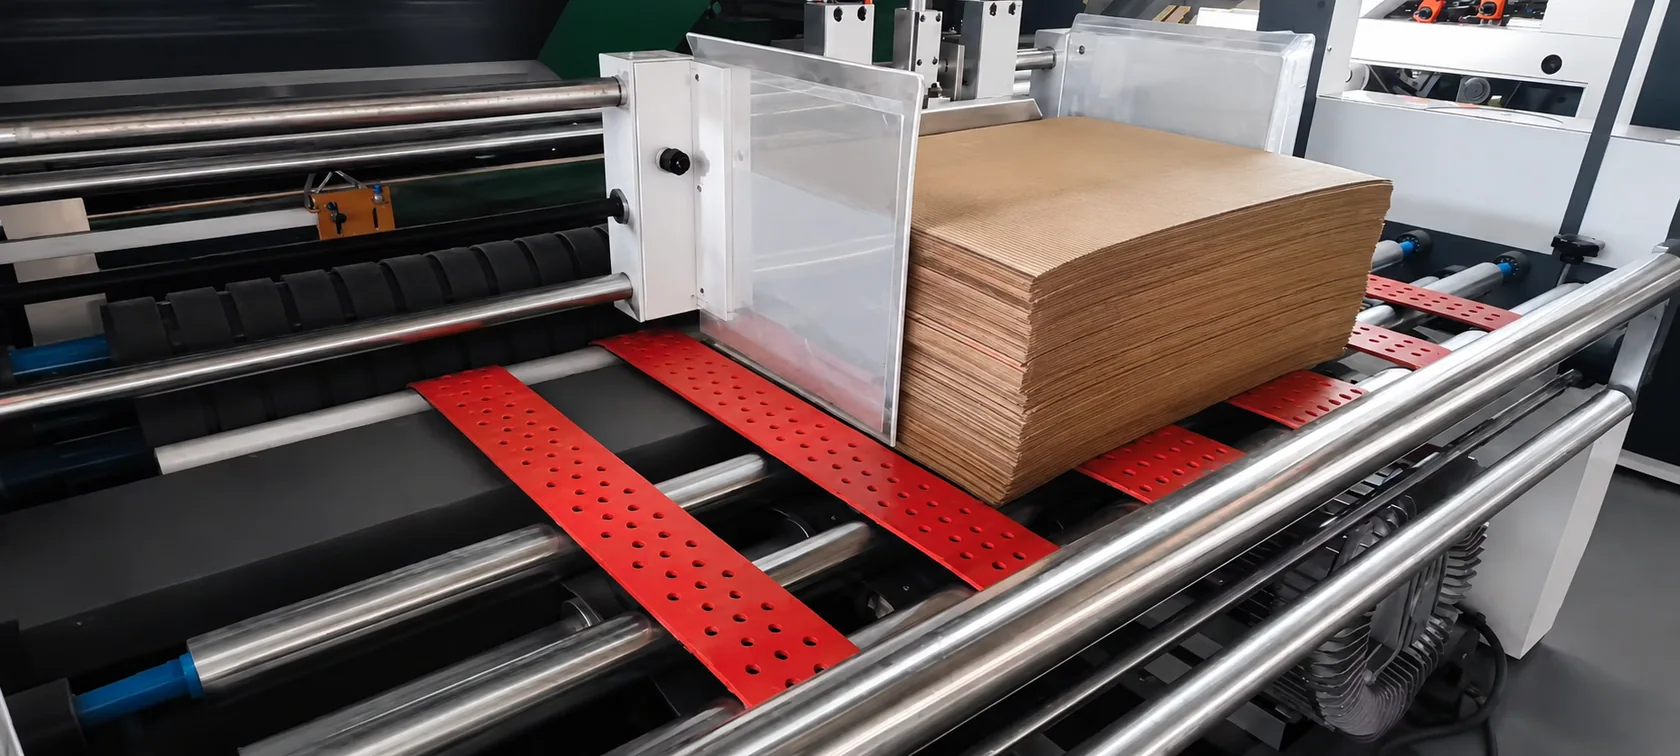
La respuesta en 30 segundos
- Una lámina de cartón corrugado combina liners y flautas; tipo de flauta, número de paredes y papeles definen su comportamiento.
- El espesor no resume la resistencia: especifica con pruebas como ECT, Mullen o compresión de caja y el método acordado con tu cliente.
- La lámina condiciona cada máquina: planicidad, humedad, escuadra y sentido de flauta afectan corte, impresión, laminado y cierre.
- Aprueba cada lote con una checklist y una prueba en máquina antes de culpar al equipo o de cambiar de material.
Las láminas de cartón corrugado son la materia prima de casi cualquier caja de transporte, charola o exhibidor. Pero no se eligen solo por grosor: el tipo de flauta, el número de paredes, los papeles y la planicidad deciden si la caja protege bien el producto y si la lámina corre sin problemas en tu línea.
En esta guía verás cómo está formada una lámina, qué cambia con cada flauta, cómo se especifica la resistencia, cómo influye la lámina en cada máquina y qué revisar para aprobar un lote antes de producir.
Qué es una lámina de cartón corrugado
Cada lámina combina papeles planos, llamados liners, con uno o más papeles ondulados que forman las flautas. Los liners pueden ser kraft (fibra virgen), reciclados o de cara blanca para mejorar la impresión. Esa estructura tipo “sándwich” es la que da rigidez, amortiguación y capacidad de apilamiento con poco peso.
Para comprar o convertir bien una lámina no basta con pedir “cartón grueso”. Hay que definir tipo de pared, flauta, papeles, dimensiones, sentido de flauta y resistencia requerida. La mejor lámina es la que protege el producto con un consumo razonable de material y corre bien en tu línea de producción.
Tipos de flauta y número de paredes
Las flautas se identifican con letras. Los espesores de la tabla son aproximados y varían según el fabricante, así que confírmalos con una muestra o especificación.
| Configuración | Espesor aprox. | Fortaleza habitual | Qué revisar en planta |
|---|---|---|---|
| Flauta A | 4.5–5 mm | Amortiguación y espesor | Compresión de flauta y calidad de hendido |
| Flauta C | 3.5–4 mm | Equilibrio para cajas de transporte | Rigidez, escuadra y doblado |
| Flauta B | 2.5–3 mm | Superficie más compacta, buena para convertir | Rayado, impresión y apilado |
| Flauta E (microcorrugado) | 1.1–1.8 mm | Menor espesor y buen acabado para imprimir | Registro, aplastamiento y laminación |
| Doble pared (p. ej. BC) | 6–7 mm | Rigidez para producto pesado o estiba alta | Herramental, paso de máquina y cierre |
Por número de paredes:
- Cara sencilla: un liner y una onda; se usa como protección o como base para laminar una cara impresa.
- Pared sencilla: dos liners y una onda; la construcción más común en cajas.
- Doble pared: tres liners y dos ondas; para productos pesados o estibas altas.
- Triple pared: cuatro liners y tres ondas; empaque industrial pesado.
No existe una flauta universalmente superior. Una doble pared puede exigir mayor abertura de paso y otro hendido que una microcorrugada; antes de prometer velocidad o tolerancia, prueba con el material real.
Resistencia: no confundas espesor con desempeño
El espesor se siente en la mano, pero no resume la capacidad de una caja. En empaque industrial se usan pruebas como estas:
- ECT (Edge Crush Test): resistencia de la lámina al aplastamiento por el canto; es la que mejor se relaciona con el apilamiento.
- Mullen o reventamiento: presión que soporta antes de romperse; se asocia con impactos y manejo brusco.
- BCT (Box Compression Test): carga vertical que soporta la caja armada.
- Gramaje: peso por metro cuadrado de los papeles o de la lámina.
La referencia debe ser la norma y el método que acuerdes con el comprador. No compares números de pruebas distintas como si fueran equivalentes.
Un buen brief de compra relaciona peso del producto, acomodo en tarima, altura de estiba, tiempo en almacén, humedad y tipo de transporte. Con eso el proveedor puede recomendar una composición y tu planta puede comprobarla con prototipos.
¿Tus láminas generan paros o desperdicio en la línea? Comparte flauta, medidas y los defectos que detectas. Te ayudamos a identificar qué se corrige en el proceso de corte o laminado y qué depende del material. Conocer maquinaria de conversión KIT.
Ejemplo de diagnóstico
Una caja sale con buena impresión pero pierde escuadra al cerrar. Cambiar a una lámina más gruesa sin revisar el hendido aumenta el costo y puede conservar el defecto. Primero compara sentido de flauta, calidad del rayado, humedad y posición de la ceja; después cambia la especificación si la prueba de caja lo exige.
Cómo influye la lámina en cada máquina
El sustrato no es independiente del equipo. Una lámina curva dificulta el registro; una medida irregular genera refiles y ajustes; un liner con polvo altera el acabado.
- Cortadora y rayadora: exige dimensiones consistentes, apoyo estable y presión de hendido acorde con la pared. Si estás evaluando equipo, revisa cómo elegir una cortadora de cartón.
- Flexográfica: requiere superficie, absorción y planicidad compatibles con la tinta y el anilox.
- Laminadora: necesita planicidad y buena adhesión entre hoja impresa y base corrugada.
- Suajadora: depende de que el material mantenga registro y doble sin fracturarse.
- Pegadora o engrapadora: necesita cejas, escuadra y resistencia coherentes con el cierre.
Si la caja tiene requisitos visuales, prueba ambos lados del material y no uses solo el costo por metro cuadrado para decidir. Para la etapa de impresión, revisa también cómo preparar láminas para flexografía y troquelado.
Qué lámina conviene según el empaque
| Aplicación | Punto de partida habitual | Qué validar |
|---|---|---|
| Caja de envío o e-commerce | Pared sencilla, flauta C o B | Peso, manejo en paquetería |
| Producto pesado o estiba alta | Doble pared | Compresión de caja (BCT) |
| Charola agrícola | Según humedad y estiba | Resistencia en cámara fría o campo |
| Exhibidor o empaque de presentación | Flauta E/F o laminado con cara impresa | Calidad gráfica y registro |
| Empaque industrial pesado | Doble o triple pared | Diseño estructural y cierre |
Son puntos de partida, no reglas: la decisión final siempre se valida con la caja armada y cargada. Si buscas gráfica de alta calidad, el laminado litho sobre corrugado es una alternativa a considerar.
Almacenamiento: humedad y alabeo
El corrugado absorbe y pierde humedad del ambiente, lo que cambia su rigidez y puede curvar la lámina (alabeo). Una lámina alabeada entra inclinada, provoca hojas dobles y desplaza el registro.
- Almacena techado, sobre tarimas, lejos de piso húmedo, puertas y fuentes de calor.
- Evita cambios bruscos de ambiente; muchas plantas trabajan con referencias de humedad relativa en torno al 40–60%.
- Deja aclimatar el material que llega de un ambiente muy distinto antes de procesarlo.
- No sobrecargues pilas y cuida las esquinas al mover con montacargas.
Checklist para aprobar un lote de láminas
- Toma hojas de distintos puntos del lote y verifica ancho, largo y diagonal.
- Confirma tipo de flauta, orientación, papeles y espesor de referencia.
- Revisa planicidad, humedad aparente, daños en canto y despegues.
- Corre una muestra en corte y hendido y, cuando aplique, impresión o laminado.
- Arma la caja y valida escuadra, cierre y las pruebas que exige el cliente.
- Registra proveedor, lote, fecha, ajustes y defectos.
Acuerda tolerancias de aceptación antes de recibir el material: sin una especificación clara no hay base objetiva para reclamar ni para corregir la máquina.
¿Ajustar el material o invertir en maquinaria?
No toda la merma se resuelve comprando equipo. Usa esta regla rápida:
- El defecto aparece solo con un lote: empieza por inspeccionar la lámina.
- Aparece con varios proveedores, pero siempre en el mismo formato o estación: revisa herramienta, alineación y proceso.
- Necesitas procesar más referencias sin perder calidad: ahí sí tiene sentido evaluar cortadoras con ajustes repetibles o laminadoras con registro controlado.
En el catálogo de corte y diseño y la línea de laminadoras de KIT Machinery puedes comparar aplicaciones. Si tu siguiente paso es automatizar el laminado, revisa las pruebas antes de comprar una laminadora automática.
Cómo documentar el material para que compras y producción hablen el mismo idioma
Una ficha mínima de recepción debe incluir código del artículo, proveedor, planta de origen, tipo de pared, flautas, medida nominal, tolerancia, sentido de flauta, resistencia acordada, lote y fecha. Sin ese registro, una variación de adhesión o curvatura se convierte en una discusión informal entre áreas.
La prueba de primera pieza debe ser visual y funcional: corta, hiende y pliega con los ajustes vigentes y compara contra una pieza patrón. Si habrá impresión, verifica la superficie; si habrá laminado, revisa cómo recibe el adhesivo y si mantiene registro después del secado. En pedidos exigentes, conserva muestras testigo por lote: así separas un defecto de la máquina de uno que viene del material y dejas de ajustar una estación que estaba bien.
Errores comunes al comprar láminas
- Comparar solo precio por hoja sin normalizar tamaño, papel, construcción y resistencia.
- Probar con recortes pequeños en lugar del formato completo.
- Asumir equivalencia entre dos cartones porque se ven iguales.
- Sobreespecificar: pagar doble pared cuando el producto no lo necesita.
- No guardar muestras testigo por lote para investigar reclamos.
Convierte la lámina adecuada en una caja consistente Revisa la compatibilidad de tu material con equipos de corte y laminado KIT antes de ampliar capacidad. Explorar soluciones para cartón.
Ruta práctica: de la lámina a la caja
- Especificar lámina Define pared, flauta, papeles, resistencia, dimensiones y tolerancias.
- Inspeccionar lote Comprueba escuadra, planicidad, humedad y estado del canto.
- Probar en proceso Valida corte, hendido y acabado con el equipo de planta.
- Documentar Registra lote, defectos y parámetros aprobados.
Preguntas frecuentes
¿Qué diferencia hay entre una lámina de cartón sencillo y doble corrugado?
La de pared sencilla tiene dos liners y una capa ondulada; la doble pared tiene tres liners y dos capas onduladas. La doble pared es más gruesa y rígida, pero también más cara y más exigente al cortar y cerrar. La resistencia final depende de los papeles y del diseño de la caja.
¿La flauta más gruesa siempre protege más?
No necesariamente. Las flautas altas dan más amortiguación, pero la protección depende también de los gramajes, la combinación de papeles, la geometría de la caja, la humedad y el transporte. Por eso se especifica con pruebas como ECT o compresión de caja.
¿Qué información pedir al proveedor de láminas de cartón?
Tipo de pared y flauta, papeles y gramajes, dimensiones y tolerancias, prueba de resistencia con su método, humedad de entrega y sentido de flauta. Pide que la ficha use las mismas unidades y método que exige tu cliente.
¿Por qué se rompe el cartón al hender?
Las causas habituales son presión excesiva, herramienta inadecuada para esa flauta, cartón reseco, orientación incorrecta respecto a la flauta o un liner sensible. Hay que revisar material y ajuste del equipo en conjunto.
¿KIT Machinery vende láminas de cartón?
KIT Machinery se especializa en maquinaria para convertir láminas en cajas: corte, impresión, laminado y cierre. Si buscas suministro de láminas, confirma la disponibilidad con el área comercial; este artículo te ayuda a elegir el material que mejor corre en tu equipo.