Cómo hacer cajas de cartón corrugado en 7 etapas
Aprende cómo hacer cajas de cartón corrugado en planta: diseño, corte, impresión, cierre y control. Identifica el equipo adecuado con KIT.
KIT Machinery — 2026-11-04
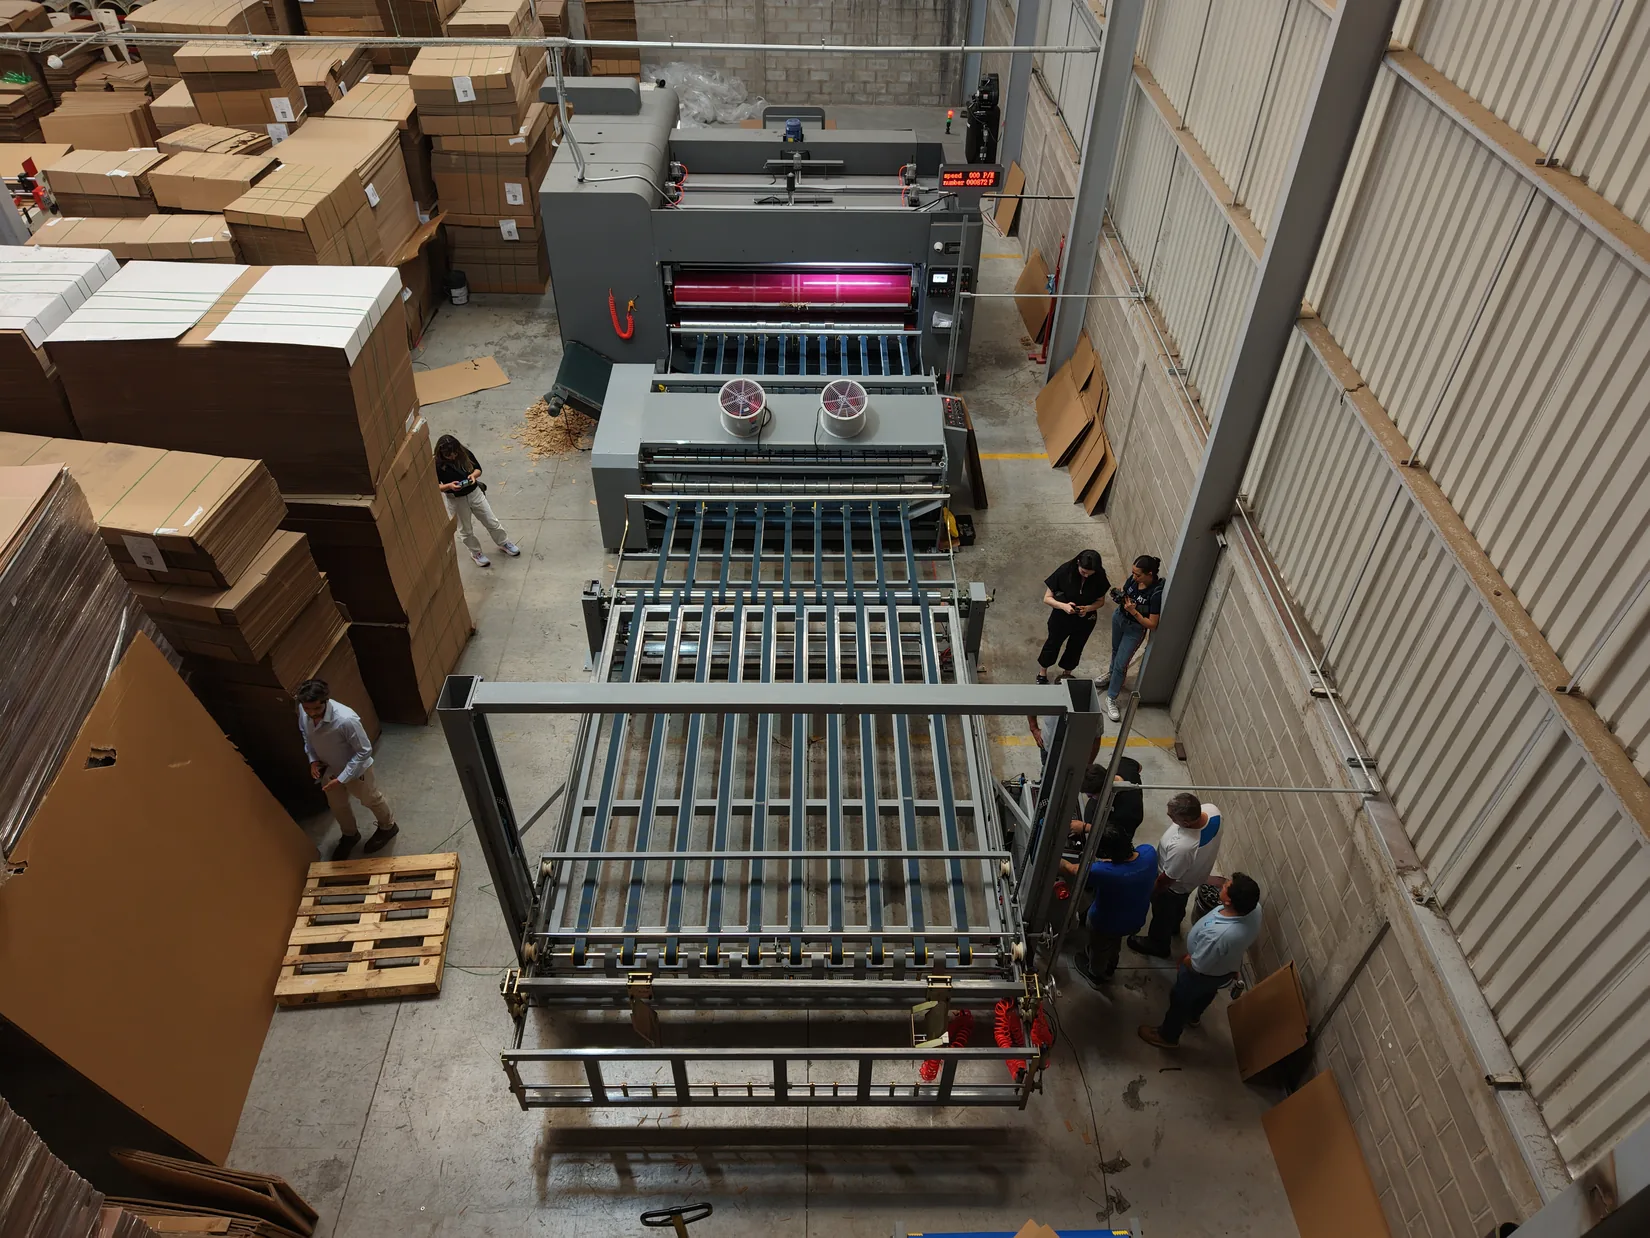
La respuesta en 30 segundos
- Fabricar la lámina corrugada y convertirla en una caja son procesos diferentes: la mayoría de las máquinas KIT trabajan sobre lámina ya fabricada.
- El flujo industrial incluye especificación, diseño, preparación, impresión, corte/hendido, cierre e inspección.
- No calcules producción con la velocidad de una sola máquina: usa cajas conformes por turno y tiempo de cambio por orden.
- Antes de invertir, valida tres órdenes representativas, flujo de entrada y salida, tolerancias y servicio de puesta en marcha.
Para saber cómo hacer cajas de cartón corrugado en una planta hay que separar dos trabajos: fabricar el cartón ondulado a partir de bobinas y convertir láminas ya corrugadas en cajas. En la conversión se diseña la caja, se prepara la lámina, se imprime si corresponde, se corta y se hiende, se une la ceja y se verifica el resultado. No hace falta instalar una corrugadora para empezar a fabricar cajas si puedes comprar láminas adecuadas.
Esta guía describe las siete etapas de una orden industrial, los controles que más fallan y qué tipo de maquinaria puede resolver cada operación. El objetivo es entender el proceso completo antes de decidir dónde automatizar.
- Especificar el producto y el estilo de caja.
- Seleccionar la lámina corrugada.
- Desarrollar y aprobar el prototipo.
- Preparar corte, hendido y ranurado.
- Imprimir cuando lo exige el cliente.
- Formar y cerrar la caja.
- Inspeccionar y despachar el lote.
1. Define la caja que necesitas fabricar
Empieza por el uso final, no por el equipo. Registra el producto, peso, medidas internas, si se necesita estibar, la exposición a humedad, el modo de transporte, el tipo de cierre y si habrá impresión. La caja regular ranurada no exige la misma ruta que un exhibidor, una charola agrícola o un empaque con ventana.
Convierte las necesidades del cliente en una ficha técnica: estilo de caja, dimensiones, tolerancia, construcción de cartón, flauta, resistencia requerida, arte aprobado, dirección de flauta, unión y número de piezas por orden. Las pruebas de resistencia —por ejemplo, ECT para material o BCT para caja— deben especificarse con su método; un número sin prueba no permite aceptar o rechazar un lote.
2. Elige y recibe las láminas de cartón corrugado
Una lámina de pared sencilla tiene dos cubiertas planas y un medio ondulado; una doble pared, tres cubiertas y dos ondas. No se elige únicamente por espesor: influyen la resistencia, planicidad, humedad, calidad del papel y sentido de flauta. Una lámina alabeada puede entrar desalineada a impresión y terminar en una caja fuera de escuadra.
Comprueba dimensiones, diagonales, daños en bordes y condición de almacenamiento. Para ampliar la selección del material sin duplicar esta guía, consulta cómo elegir láminas para fabricar cajas.
3. Diseña el plano y construye un prototipo
El plano de desarrollo contiene paneles, solapas, ceja de unión, líneas de doblez y refiles. Antes de producir una orden completa, corta una muestra en el mismo cartón que usarás en planta y prueba el armado con el producto real. Aquí se detectan interferencias entre solapas, cejas demasiado cortas, líneas de doblez mal ubicadas o cajas que no dejan holgura para llenado.
El robot de corte digital Zeus 1625 del catálogo KIT permite ejecutar contornos y hendidos desde archivos vectoriales, sin fabricar un troquel dedicado para cada muestra. Su ficha declara un área útil de 1,600 × 2,400 mm; ese dato es del área de trabajo, no una garantía para cualquier formato de caja.
4. Prepara corte, hendido y ranurado
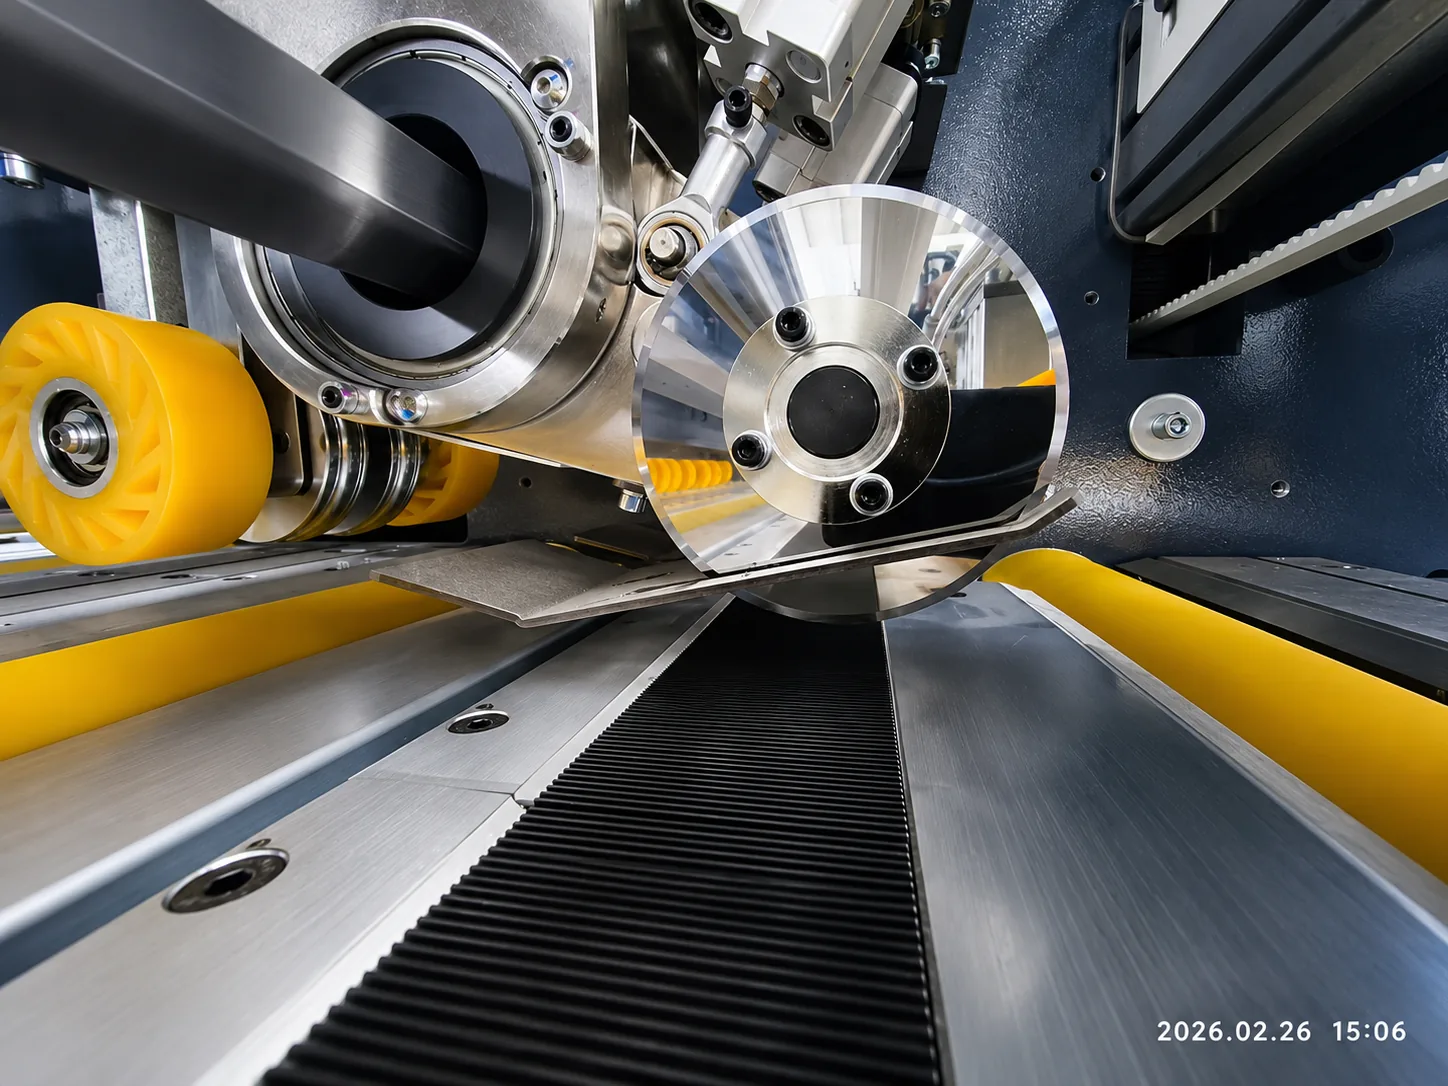
Corte separa material; hendido marca dónde plegará sin seccionar toda la pared; ranurado abre separaciones para formar solapas; y suaje produce contornos especiales con herramental. Confundirlos en la orden genera problemas posteriores: un hendido demasiado fuerte agrieta el liner y uno débil desplaza el doblez.
Para cajas con dimensiones repetitivas, una cortadora y rayadora de ajuste electrónico puede preparar formatos con mayor repetibilidad. Para series variables, una Box Maker concentra operaciones de corte y ranurado, según la configuración. Si la caja tiene geometría fuera de lo convencional, compara troquelado y corte digital con el volumen real.
5. Imprime cuando la especificación lo requiere
La flexografía permite imprimir sobre cartón corrugado con placas y tintas compatibles con el sustrato; resulta especialmente pertinente cuando el diseño se repite en tirajes. La impresión digital permite variar gráficos sin fabricar placas en cada cambio de arte. En ambos casos hay que revisar registro, absorción del papel, sentido de alimentación y posición de impresión respecto a pliegues y cejas.
Antes de aceptar el diseño gráfico, comprueba que códigos, textos y logotipos no coincidan con pliegues, solapas o zonas de pegado. La calidad final debe aprobarse sobre cartón real, no solo en pantalla o en una impresión sobre papel liso.
¿Estás definiendo una línea para fabricar cajas? Comparte tres formatos, volumen por turno y operaciones disponibles. Un asesor KIT puede ayudarte a ubicar el cuello de botella y evaluar qué estaciones necesitas. Conocer maquinaria para cartón corrugado.
6. Forma y cierra la caja
Después de cortar y hender, la lámina se dobla hasta formar el cuerpo de la caja. El cierre de la ceja puede realizarse con adhesivo o con grapas cuando la estructura y el cliente lo permiten. No hay un método universal: el tipo de cartón, la superficie disponible, la carga y el ritmo de producción determinan la alternativa.
Una pegadora automatiza funciones como aplicación de adhesivo, doblado, escuadrado y salida en configuraciones específicas. La máquina de engrapado, por su parte, aplica un cierre mecánico. En ambos casos compara cajas aprobadas por turno, no solo ciclos o grapas por minuto. Puedes revisar las pegadoras y engrapadoras del catálogo para conocer familias de equipos.
7. Inspecciona, cuenta, apila y despacha
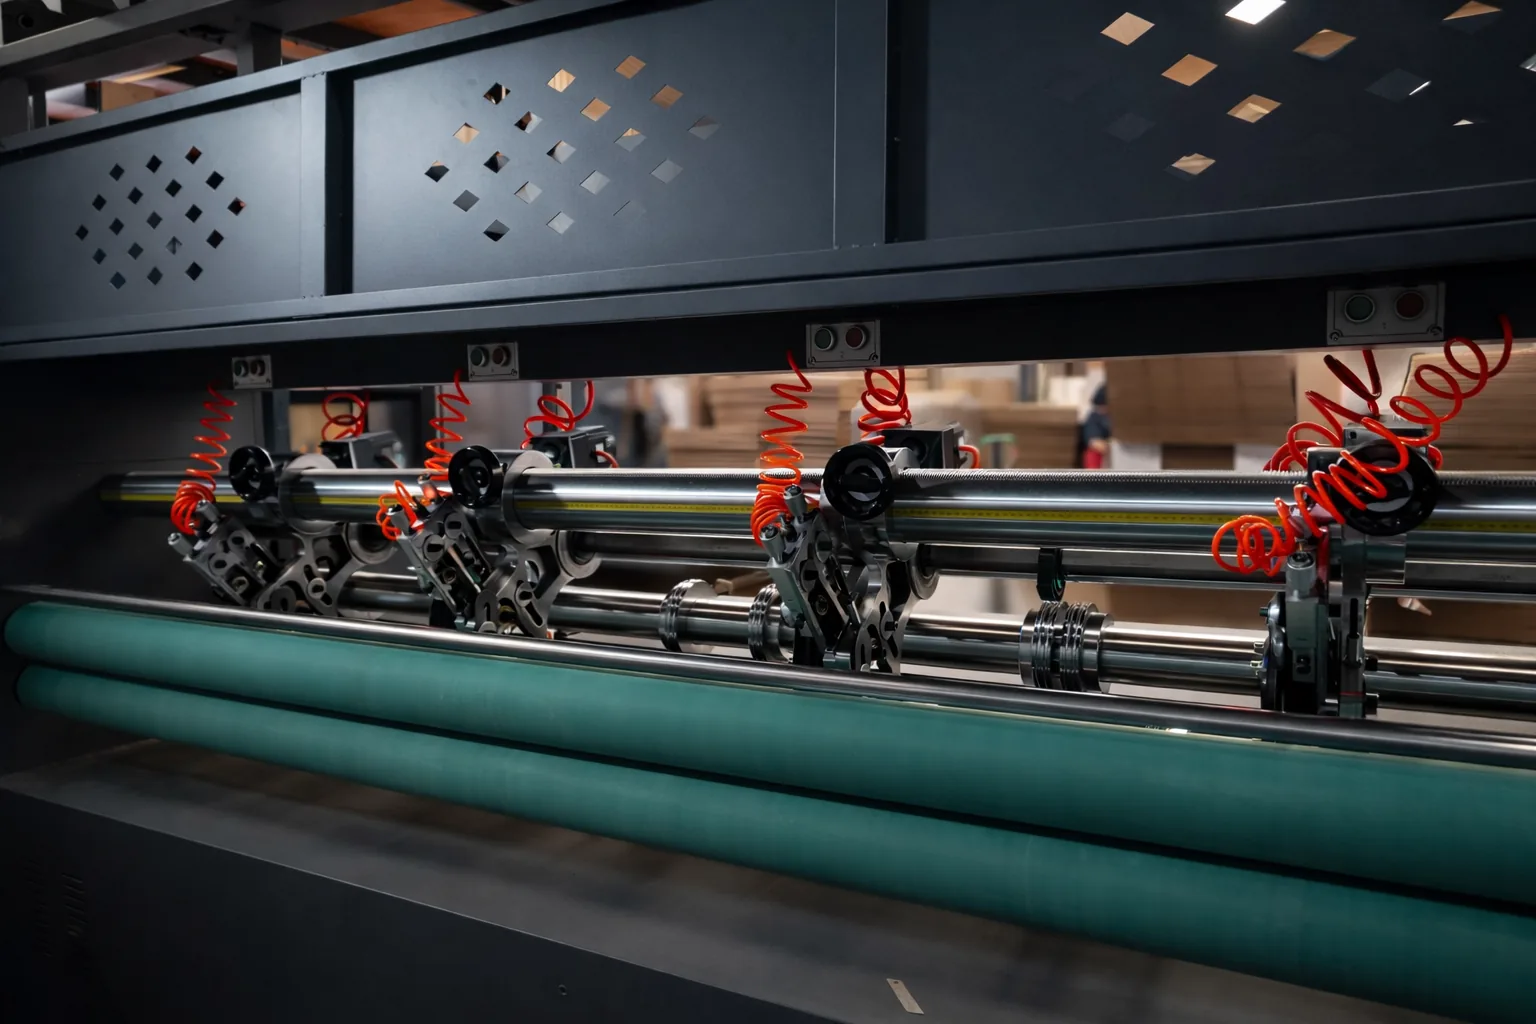
Una caja correcta debe cumplir dimensiones, escuadra, hendido, impresión, unión y resistencia acordada. Define una primera pieza aprobada y una frecuencia de muestreo para el resto del lote. Conserva un patrón y registra proveedor de cartón, orden, versión del plano y del arte, ajustes y resultados de pruebas.
La caja terminada también necesita salida ordenada: conteo, apilado o flejado y manejo que no deforme esquinas. Automatizar una flexográfica no mejora la entrega si el cierre o el apilado se convierten en el nuevo cuello de botella.
Qué maquinaria interviene y qué comprobar en cada estación
| Operación | Familia de equipo | Dato que debes medir |
|---|---|---|
| Muestra y desarrollo | Corte digital Zeus | Tiempo hasta prototipo aprobado |
| Preparación dimensional | Cortadora/rayadora, Box Maker | Escuadra, merma y cambio de medida |
| Gráfica | Flexográfica o impresión digital | Registro y piezas aceptadas |
| Formato especial | Troqueladora o suajadora | Calidad del contorno y herramental |
| Cierre | Pegadora o engrapadora | Integridad de unión y tiempo por caja |
| Salida | Apilado y flejado | Paquetes correctos por turno |
La tabla no representa una línea obligatoria con todos esos equipos. La configuración cambia según tipo de caja, tirajes y procesos que ya existen en la planta. Para comprar mejor, ordena las estaciones por la pérdida que hoy generan, no por la cantidad de máquinas disponibles.
Ejemplo práctico: capacidad nominal frente a cajas útiles
Escenario ilustrativo: una operación planea 4,000 cajas por turno, pero dedica 55 minutos a cuatro cambios de formato, 25 minutos a limpieza y 30 minutos a rechazo y retrabajo. Si el turno dura ocho horas, no hay ocho horas netas para producir. Primero calcula minutos disponibles y piezas buenas por minuto operativo; después identifica qué pérdida puede reducir cada inversión.
La misma regla evita sobredimensionar: una estación que puede procesar 150 láminas por minuto no garantiza 150 cajas terminadas por minuto. Revisa alimentación, cambios, unión y salida en conjunto. Solicita una prueba sobre tus tres referencias más frecuentes y documenta el resultado por escrito.
Errores que conviene evitar al elaborar cajas de corrugado
- Comprar equipo antes de definir qué proporción de los pedidos comparte formato y diseño.
- Confundir fabricar cartón desde bobinas con convertir láminas compradas.
- Separar el diseño gráfico del plano estructural y reprocesar por una modificación tardía.
- Aceptar la primera pieza sin revisar escuadra, hendido y cierre con producto real.
- Estimar capacidad por la estación más rápida en lugar de la más lenta.
- No definir quién capacita, suministra refacciones y verifica la puesta en marcha.
De la lámina a la caja: dimensiona el proceso completo. Solicita una evaluación de la mezcla de formatos, el número de órdenes y los problemas de calidad para elegir una línea de conversión coherente. Explorar soluciones industriales KIT.
Ruta práctica: cómo hacer cajas de cartón corrugado en 7 etapas
- Especificar Definir estilo, producto, medidas y condiciones de uso.
- Prototipar Aprobar plano, cartón y muestra armada con el producto real.
- Convertir Planear corte, impresión, hendido y unión según volumen.
- Inspeccionar Medir cajas conformes, merma y cambios antes de escalar.
Video
- Flexográfica KIT 1971: detalles de operación — Video de equipo KIT en planta; se muestra una etapa de conversión, no el proceso de corrugar desde bobinas.
Preguntas frecuentes
¿Para hacer cajas de cartón corrugado necesito fabricar la lámina?
No. Puedes adquirir láminas corrugadas y convertirlas en cajas mediante corte, impresión, hendido y cierre. Una corrugadora solo es necesaria si también fabricarás la estructura ondulada desde bobinas.
¿Una Box Maker fabrica el cartón corrugado?
No. Procesa láminas corrugadas que ya existen para formar distintos formatos de caja. Debes verificar qué operaciones incorpora la configuración contratada.
¿Qué maquinaria necesito para empezar una planta pequeña?
Depende del tipo y volumen de caja. Empieza por prototipado, corte/hendido y cierre, definiendo qué procesos se subcontratarán. No es obligatorio adquirir todas las estaciones al inicio.
¿Cuándo conviene impresión flexográfica y cuándo digital?
La flexografía suele ser útil en artes repetidos y tirajes estables; la digital ofrece flexibilidad cuando los diseños cambian. Calcula los costos reales de preparación y consumibles para decidir.
¿Cómo se mide la producción real de una línea?
Cuenta cajas aceptadas por turno e incluye los minutos de cambio, rechazo, paros y salida. Los ciclos nominales de un equipo no equivalen automáticamente a cajas terminadas.