Lámina de cartón doble corrugado: 6 pruebas de planta
Evalúa una lámina de cartón doble corrugado en corte, hendido, impresión y cierre. Seis pruebas para reducir rechazos y elegir maquinaria.
KIT Machinery — 2026-11-03
La respuesta en 30 segundos
- Una lámina de cartón doble corrugado tiene dos capas onduladas y tres liners; la construcción aporta posibilidades de rigidez, pero no garantiza resistencia sin pruebas.
- La conversión de doble pared exige revisar hendido, sentido de flauta, canto, escuadra y la unión final de la caja.
- La resistencia de la caja terminada depende también del diseño, humedad, apilado y cierre: ECT y BCT no son mediciones intercambiables.
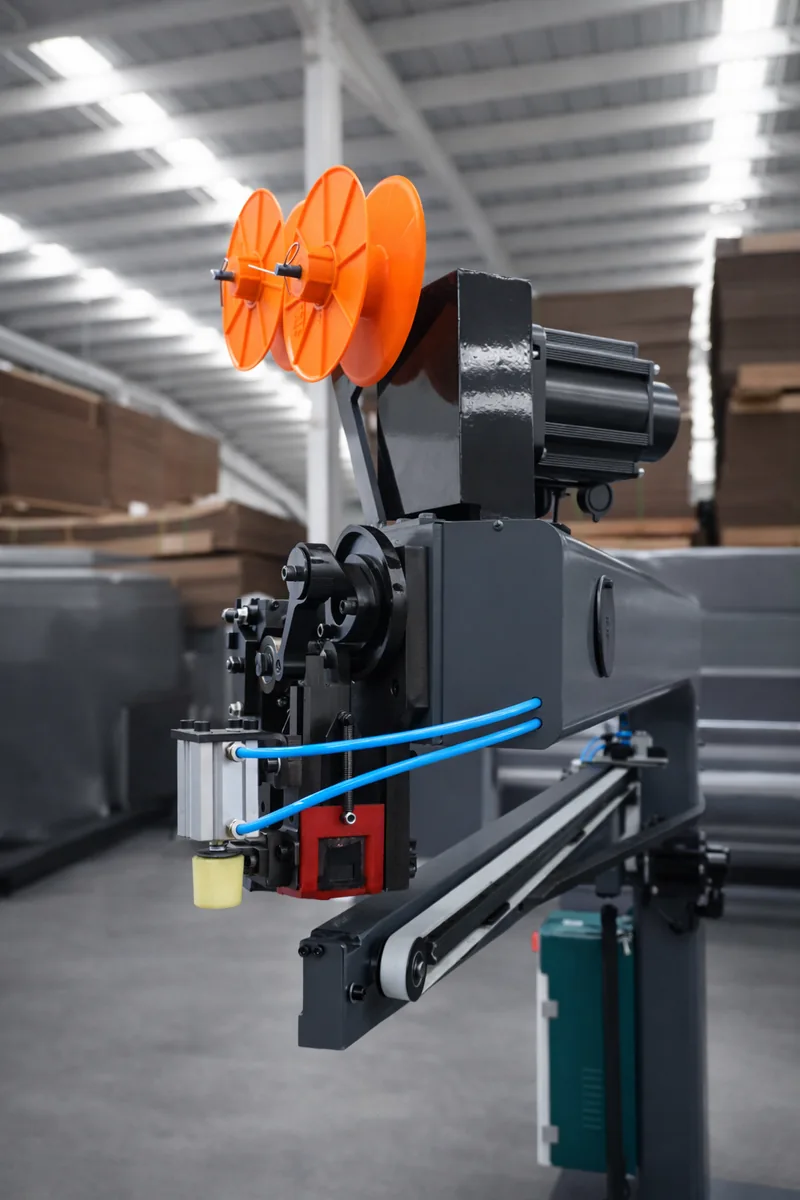
- Elige la máquina con una prueba de formato y material reales; KIT ofrece opciones de corte, pegado y engrapado para evaluar según aplicación.
Una lámina de cartón doble corrugado combina tres papeles planos o liners con dos capas de onda. Es una alternativa frecuente cuando una caja necesita rigidez para cargas, apilado o maniobras más exigentes. Pero tener dos flautas no garantiza que una caja resista cierta cantidad de kilos: importan el gramaje, la calidad del papel, la humedad, la orientación de flauta y el diseño estructural.
En esta guía verás las seis pruebas que conviene realizar al convertir doble pared, qué defectos deben distinguirse del material y cuáles del ajuste de máquina, y cómo evaluar corte, ranurado y cierre con equipos de KIT Machinery. Está dirigida a responsables de producción, compras y calidad en plantas cartoneras.
Qué cambia al convertir una lámina de doble pared
La mayor altura de material y sus dos estructuras onduladas influyen en presión de hendido, comportamiento al doblar, estabilidad de alimentación y cierre de caja. Eso no significa que el proceso siempre deba ser más lento: significa que las condiciones de producción tienen que ajustarse al cartón real en lugar de copiar parámetros de pared sencilla.
En mercado es común encontrar combinaciones como BC, pero la letra de flauta por sí sola no define resistencia estructural, composición ni capacidad de compresión. Solicita construcción completa, tipo de papeles, gramajes, pruebas de resistencia y tolerancias al proveedor. El diseño también debe especificar sentido de flauta, ceja y geometría de solapas.
| Aspecto | Pared sencilla | Doble pared |
|---|---|---|
| Estructura | Dos liners y una onda | Tres liners y dos ondas |
| Preparación | Hendido acorde con una onda | Hendido y compensaciones ajustados al mayor espesor |
| Alimentación | Verificar planicidad y escuadra | Verificar además paso de material y rigidez de pilas |
| Cierre | Pegado o engrapado según caja | Confirmar acceso, ceja y resistencia del método de unión |
| Aprobación | Pruebas según uso | Pruebas según uso; no asumir una resistencia mínima solo por doble pared |
Resistencia: qué te dicen ECT, BCT y las pruebas funcionales
ECT caracteriza la resistencia al aplastamiento por el canto de una muestra de cartón. BCT mide la compresión de una caja armada bajo un método de ensayo definido. Son conceptos relacionados, pero no son el mismo resultado ni permiten prometer por sí solos la resistencia durante toda una ruta logística.
El desempeño real de una caja depende de perforaciones, manijas, dimensiones, patrón de estiba, tiempo de almacenamiento, ambiente y daños durante la manipulación. Una estimación matemática puede servir para comparar diseños antes de fabricar, pero la aceptación final corresponde al método de ensayo acordado con el cliente.
Para un producto pesado, el brief debe describir: peso y distribución interna, forma de acomodo en tarima, altura de estiba, tiempo de almacenamiento, humedad probable, apertura y cierre, y riesgos durante transporte. Con esos datos se determina si la doble pared es adecuada o si conviene otro diseño.
Las primeras tres pruebas: recepción, corte y hendido
Prueba 1. Dimensiones, escuadra y planicidad al recibir
Toma láminas de diferentes posiciones de una pila y verifica largo, ancho, diagonales, alabeo y daños por presión en el canto. Identifica lote y orientación de la flauta. Si una caja pierde escuadra antes de entrar a la máquina, ajustar el cabezal no corrige la causa de origen.
Prueba 2. Corte y ranurado sin aplastamiento
El corte debe tener bordes consistentes sin arrastrar fibras ni deformar capas. En ranurado, observa las solapas y la coincidencia con las líneas de plegado. Compara varias piezas para separar una falla localizada de cuchilla de una variación de material. La posición de la ranura debe seguir el plano aprobado, no una medida tomada de una muestra deformada.
Prueba 3. Hendido que permita plegar sin romper liner
El hendido de doble corrugado necesita presión y herramienta apropiadas al espesor y combinación de flautas. Si la raya es insuficiente, el doblez puede salir fuera de posición; si es excesiva, aparecen fracturas o aplastamiento. Dobla muestras en ambos sentidos que aplican al diseño, arma la caja y revisa que la forma final corresponda al plano.
Prueba 4: impresión o laminado sin deformar la lámina
En impresión, una lámina de doble pared no debe recibir presiones que deterioren la flauta. Controla polvo, planicidad, superficie de impresión y registro. Si se laminan caras impresas, mide además adhesión, alabeo y estabilidad después del secado. Una muestra recién salida puede verse bien y mostrar deformación horas después.
Documenta los ajustes de la máquina según el lote de cartón. Evita usar el mismo parámetro para un sencillo y un doble corrugado cuando sus espesores son diferentes. Si cambia la formulación del material, repite controles de arranque y calidad de la primera pieza.
¿Trabajas cajas de doble pared y tienes rechazos de cierre? Comparte planos, espesor medido, tipo de flauta, volumen por turno y fotos del defecto. Con esos datos podemos valorar configuraciones de pegado o engrapado y preparar una prueba con tu cartón. Comparar soluciones de cierre KIT.
Prueba 5: pegado o engrapado de la unión
El cierre de fabricante no es un detalle menor: una caja de buen material puede fallar si la ceja es demasiado pequeña, el adhesivo no desarrolla unión o el patrón de grapas se distribuye mal. La decisión entre pegado y engrapado depende del diseño, de las condiciones de uso y de los requisitos de cada comprador.
La línea de pegadoras y engrapadoras KIT incluye equipos como la Engrapadora ST, cuya página comercial menciona aplicaciones en doble y triple corrugado, y la pegadora DS1300, que declara compatibilidad con doble corrugado para configuraciones específicas. Esto no quiere decir que cada medida o espesor de doble pared pueda pasar sin comprobarlo: hay que validar apertura, geometría, ceja y prueba final del cierre.
Para evaluar unión mecánica, observa ubicación, separación y cierre de cada grapa, daño al liner y escuadra después de engrapar. Para unión adhesiva, inspecciona superficie aplicada, alineación, tiempo de presión y resistencia después del curado indicado.
Prueba 6: caja cargada, estibada y manipulada
La validación más convincente ocurre con la caja completa. Llénala con el producto o un sustituto representativo, cierra de la manera prevista y simula las condiciones relevantes: apilado, manipulación, vibración o humedad cuando el protocolo lo exija. Si el cliente demanda BCT u otra prueba, utiliza el método y las condiciones de laboratorio pactadas.
Guarda resultados por lote y versión de diseño; una caja que pasó una prueba en seco no demuestra automáticamente el mismo desempeño después de semanas en un ambiente húmedo. Define una muestra maestra y la frecuencia de controles de producción con calidad.
Cómo identificar el origen de un defecto sin ajustar todo a la vez
| Defecto observado | Primera revisión | Qué no asumir |
|---|---|---|
| La caja se descuadra | Escuadra de lámina, posiciones de hendido y ceja | Que solo falla el operador de cierre |
| El liner se abre al doblar | Humedad, sentido de flauta y presión de hendido | Que cualquier aumento de presión lo arregla |
| La junta pegada se separa | Adhesivo, superficie, aplicación y curado | Que el cartón siempre tiene poca resistencia |
| La grapa atraviesa mal | Patrón, tipo de grapa, cabezal y espesor | Que poner más grapas equivale a un cierre mejor |
| La caja falla en estiba | Diseño, carga, BCT, humedad y patrón de tarima | Que doble pared garantiza resistencia suficiente |
El orden de la investigación importa. Si el defecto aparece solo con una partida de materia prima, conserva muestras de ese lote y compáralas con otro aceptado. Si aparece solo después de un cambio de configuración, revisa parámetros y herramienta. No modifiques simultáneamente presión, adhesivo y geometría porque después no sabrás qué variable resolvió el problema.
Qué máquina considerar según la operación
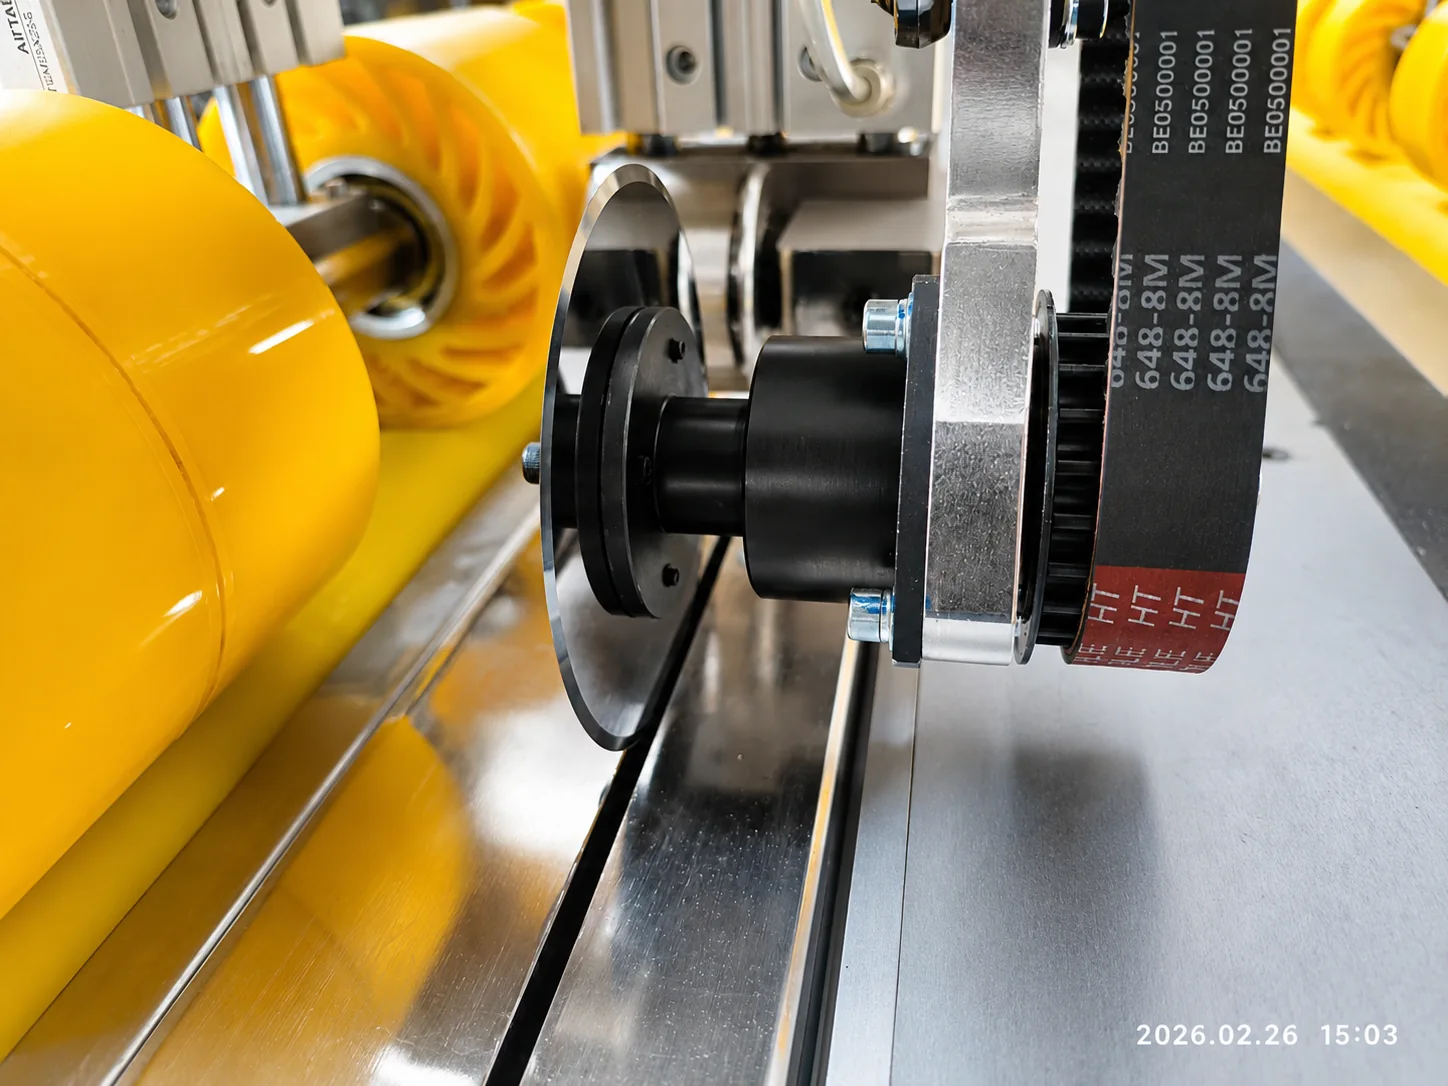
Si tu pérdida está en corte recto, revisa formato útil y repetibilidad de una cortadora/rayadora. Si trabajas referencias variables, una Box Maker podría reducir cambios según su configuración, pero debes confirmar paso de material y las operaciones exactas incluidas. Si tu cuello de botella es la unión, compara equipos de pegado o engrapado con la misma caja de doble pared.
- Corte y diseño: condiciones de alimentación, cuchillas, hendido y geometría de las cajas que fabricas.
- Impresión: registro y presión compatibles con el material y los acabados requeridos.
- Ensamble: cierre aprobado, manipulación de cajas y capacidad por turno.
- Control: ensayos de resistencia y trazabilidad de muestras, no únicamente hojas por minuto.
En vez de solicitar una cotización basada solo en «doble corrugado», adjunta un plano, el espesor real, una muestra, el tipo de unión y la producción objetivo. Así se puede recomendar una configuración útil sin atribuir compatibilidad universal a toda una familia de máquinas.
Checklist para liberar el primer lote industrial
- Autorizar ficha de cartón, sentido de flauta, medida y rango de espesor.
- Comprobar entrada de lámina, escuadra y registros de corte.
- Validar rayado, doblez y armado de varias piezas.
- Inspeccionar impresión o laminación, si forman parte de la orden.
- Registrar patrón de pegado o engrapado y la resistencia del cierre.
- Realizar las pruebas estructurales indicadas por el cliente.
- Conservar muestra, plano y parámetros de máquina con identificador de versión.
El valor de la doble pared se obtiene al convertirla de manera consistente. Elegirla únicamente por apariencia de espesor puede elevar el costo y la merma sin aportar la protección que realmente se necesita.
Evalúa tu doble corrugado con resultados de planta. Si tienes muestras, planos y registros de producción, podemos ayudarte a revisar qué etapa conviene mejorar y qué equipo de corte o cierre merece una demostración. Conocer maquinaria de cierre KIT.
Ruta de control: de doble pared a caja aprobada
- Definir especificación Confirmar construcción, flautas, resistencia y diseño de caja.
- Probar conversión Verificar corte, ranurado, hendido, impresión y cierre.
- Validar desempeño Ensayar la caja cargada y estibada según el requisito.
- Estandarizar Conservar muestras y parámetros por lote y versión.
Preguntas frecuentes
¿Qué es una lámina de cartón doble corrugado?
Es una construcción con tres liners y dos papeles ondulados. Puede combinar tipos de flauta distintos; su desempeño depende de composición, diseño y condiciones de uso.
¿Doble corrugado significa que una caja soporta el doble de peso?
No. La resistencia no se duplica de forma automática al agregar una segunda pared. Deben validarse ECT, compresión de caja y la aplicación real según criterios del cliente.
¿Qué debo comprobar al cortar y hender cartón doble pared?
Escuadra, cantos, aplastamiento, ubicación de rayas, integridad del liner al plegar y correspondencia con el plano aprobado.
¿Para doble corrugado conviene pegar o engrapar?
Depende de dimensiones, carga, superficie de unión, condiciones de uso y volumen. KIT ofrece configuraciones de pegado y engrapado que requieren prueba con la caja real.
¿Qué información necesita KIT para cotizar maquinaria para doble corrugado?
Plano desplegado, dimensiones y espesores, construcción de flautas, método de cierre, producción requerida, defectos actuales y muestras para validar compatibilidad.