Lámina de cartón microcorrugado: control de calidad
Conoce qué revisar en una lámina de cartón microcorrugado antes de imprimir, laminar o troquelar: registro, flauta, acabado y pruebas.
KIT Machinery — 2026-11-03
La respuesta en 30 segundos
- Una lámina de cartón microcorrugado combina bajo perfil y rigidez, pero su desempeño depende de papeles, flauta y diseño, no solo del grosor.
- Para lograr buena gráfica, controla planicidad, absorción, alineación y daño por presión durante impresión, laminación y troquelado.
- La impresión digital, la flexografía, la laminación con papel impreso y el troquelado resuelven necesidades diferentes: elige según tiraje y acabado.
- Aprueba muestras ya plegadas y armadas con el producto real; el acabado visual de una hoja plana no garantiza una caja conforme.
Una lámina de cartón microcorrugado permite fabricar empaques ligeros, exhibidores y presentaciones con una superficie visualmente atractiva. Sin embargo, el material delgado no perdona cualquier ajuste: una presión excesiva puede marcar la flauta, un hendido inadecuado puede agrietar el liner y un sustrato curvado puede desplazar el registro gráfico.
Esta guía explica cómo evaluar el microcorrugado desde el material hasta el empaque terminado, qué controles pedir a impresión, laminación y troquelado, y cómo decidir qué maquinaria de KIT conviene estudiar según las necesidades de tu planta. No sustituye una prueba de laboratorio ni la ficha del proveedor de papel.
Qué significa microcorrugado y qué no significa
El cartón microcorrugado utiliza ondas de perfil fino, frecuentes en aplicaciones de impresión y exhibición. La identificación comercial puede incluir flautas como E o F, aunque su altura y construcción real deben confirmarse con el proveedor; no existe un único espesor que describa todas las láminas vendidas como «microcorrugado».
Un perfil fino puede ofrecer una superficie más apta para gráficos y piezas compactas, pero no equivale automáticamente a mayor resistencia ni a menor costo. Importan el tipo de liner, el gramaje, la calidad del adhesivo entre capas, la orientación de las ondas y la geometría de la caja. La elección debe comenzar por la exigencia del producto y terminar en una muestra aprobada.
| Variable | Qué observar | Por qué importa |
|---|---|---|
| Flauta y espesor medido | Consistencia a lo largo del lote | Condiciona hendido y altura final |
| Planicidad | Arqueo, esquinas levantadas o torsión | Afecta alimentación y registro |
| Superficie | Polvo, textura, absorción y recubrimiento | Influye en impresión y adhesión |
| Integridad del corrugado | Aplastamiento y despegues | Puede comprometer rigidez y acabado |
Dónde aporta valor el microcorrugado
Su uso frecuente está en empaques de presentación, estuches, displays y cajas pequeñas o medianas que requieren buena apariencia y protección adecuada para su carga. No obstante, «se ve bien» no es un criterio suficiente de aprobación: evalúa dimensiones, peso del producto, ruta logística, altura de apilado y manipulación.
- Empaque de anaquel: prioriza calidad gráfica, consistencia de color y corte limpio.
- Exhibidores: revisa soporte de carga, insertos y resistencia de pestañas.
- Cajas promocionales: considera los cambios de arte, las pruebas de color y el tiempo de ajuste.
- Embalaje de envío: no des por sentada su protección; valida la caja con el contenido y las condiciones de transporte.
La elección entre microcorrugado y otro material no debe descansar en la apariencia de una muestra. Si el empaque se apila o transporta bajo humedad, pide pruebas apropiadas de compresión y desempeño, no una equivalencia inventada entre espesor y resistencia.
Preparación antes de imprimir: cinco controles
1. Planicidad de las láminas
El microcorrugado tiende a mostrar fallas de alimentación cuando la curvatura varía entre lotes. Identifica dónde aparecen hojas dobles, inclinadas o con bordes levantados y registra las condiciones de almacenamiento.
2. Superficie y absorción
Un liner muy poroso absorbe tinta de manera distinta a otro de acabado superficial. Ejecuta la prueba de impresión sobre el material que se utilizará en producción; una muestra impresa en papel liso no demuestra cómo quedará la caja real.
3. Presión de impresión
Presiones excesivas pueden aplanar la onda y dejar marcas visibles. Ajusta la máquina con una muestra y mide tanto legibilidad como daño al soporte. No uses la presión como solución universal a una tinta mal preparada o a un sustrato fuera de especificación.
4. Registro gráfico y geometría
Verifica la posición de textos, códigos y logotipos respecto de hendidos, pestañas y ventanas. La caja se debe revisar armada: un elemento bien centrado en una lámina plana puede quedar oculto al plegarse.
5. Identificación del lote
Registra proveedor, material, orientación y ajustes de máquina. Ante un defecto de color o alabeo, ese rastro ayuda a separar una variación de papel de un problema de operación.
¿Tu empaque microcorrugado necesita mejor gráfica sin sacrificar el material? Comparte una lámina real, el diseño gráfico, el tiraje y el defecto que quieres evitar. Te ayudamos a definir qué pruebas hacer entre impresión y laminación antes de invertir. Conocer laminadoras KIT.
Flexografía, impresión digital y laminado: no son lo mismo
La tecnología debe responder al volumen, al número de versiones gráficas y a los criterios visuales que exige el cliente. Para una marca estable en volumen repetitivo, la flexografía puede aprovechar la preparación de placas durante corridas largas. En arte variable, la impresión digital elimina ese paso y permite cambiar archivos, aunque su costo por trabajo y compatibilidad de material deben medirse.
Otra ruta es laminar una hoja impresa con una base corrugada, habitual cuando se buscan gráficos de alta presentación. En ese caso el registro entre las dos hojas, la adhesión y el secado son puntos críticos. Una lámina microcorrugada no necesariamente admite los mismos parámetros que una base de flauta más alta.
| Proceso | Cuándo considerarlo | Prueba de aceptación |
|---|---|---|
| Flexografía | Diseños estables y tirajes repetidos | Registro, tinta y presión sin daño a flauta |
| Impresión digital | Cambios de arte y pedidos variables | Color, adherencia y compatibilidad de sustrato |
| Laminación | Cara impresa de presentación sobre base corrugada | Unión, burbujas, registro y estabilidad |
La línea oficial de laminadoras KIT está orientada a papel impreso y corrugado, incluido microcorrugado. Para impresión digital, la familia IRIS permite evaluar cambios de arte sin placas: la configuración debe definirse con muestras reales.
Troquelado y hendido: aprobar la caja, no solo el corte
El troquelado permite abrir ventanas, pestañas y geometrías particulares, pero también es una de las etapas donde se hacen visibles los errores de orientación, presión y diseño. Si el hendido rompe el liner, la pieza puede parecer correcta al salir de la máquina y fallar durante el armado.
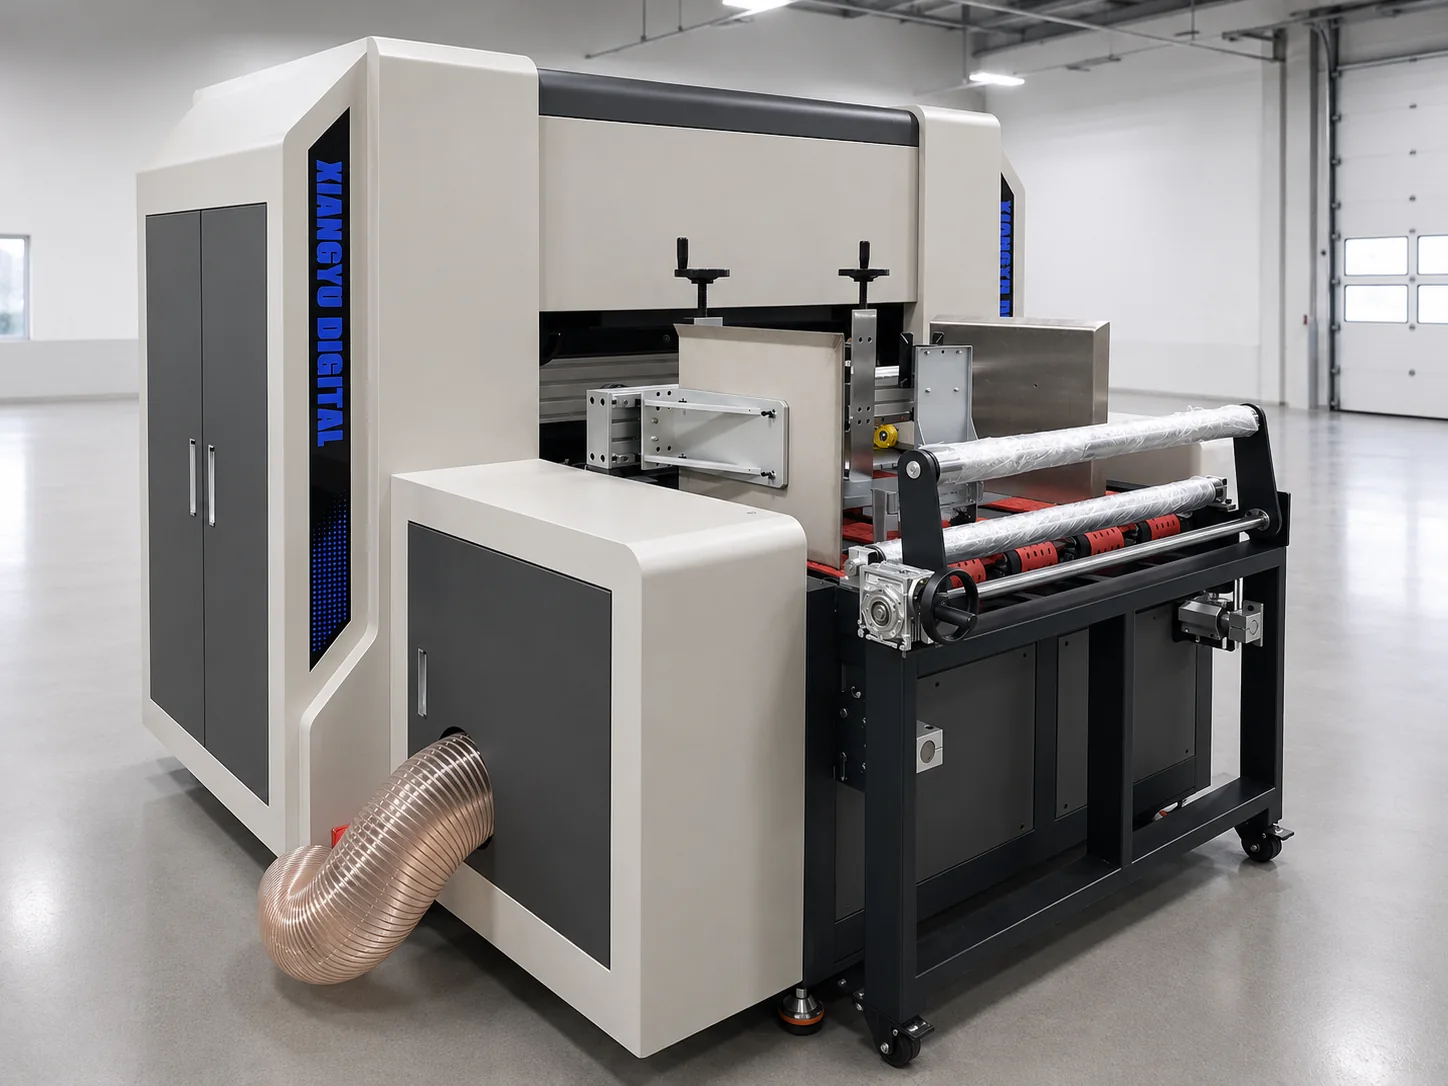
Para equipos de producción repetitiva, KIT presenta la Titan 1500E en aplicaciones de microcorrugado y cartón corrugado. Su ficha comercial indica un rango de espesor de material y formato, pero la capacidad aplicable debe confirmarse con el equipo exacto, su herramienta y una prueba del sustrato. No uses los valores máximos como producción garantizada.
- Prueba la pieza en el sentido de flauta que tendrá en la caja.
- Evalúa filo, expulsión del recorte, presión y calidad del hendido.
- Inspecciona el borde por fibras sueltas y aplastamiento.
- Arma varias muestras y revisa si el liner se quiebra al plegar.
- Verifica si el diseño conserva registro después de cortar y armar.
Cómo evitar alabeo y desregistro en la laminación
Un problema común en papel impreso sobre corrugado es el movimiento relativo entre ambas hojas: sale una pieza con la gráfica descentrada o con esquinas levantadas. Antes de modificar el ajuste de sensores, comprueba dimensiones, humedad y curvatura de las dos hojas, así como adhesivo y presión.
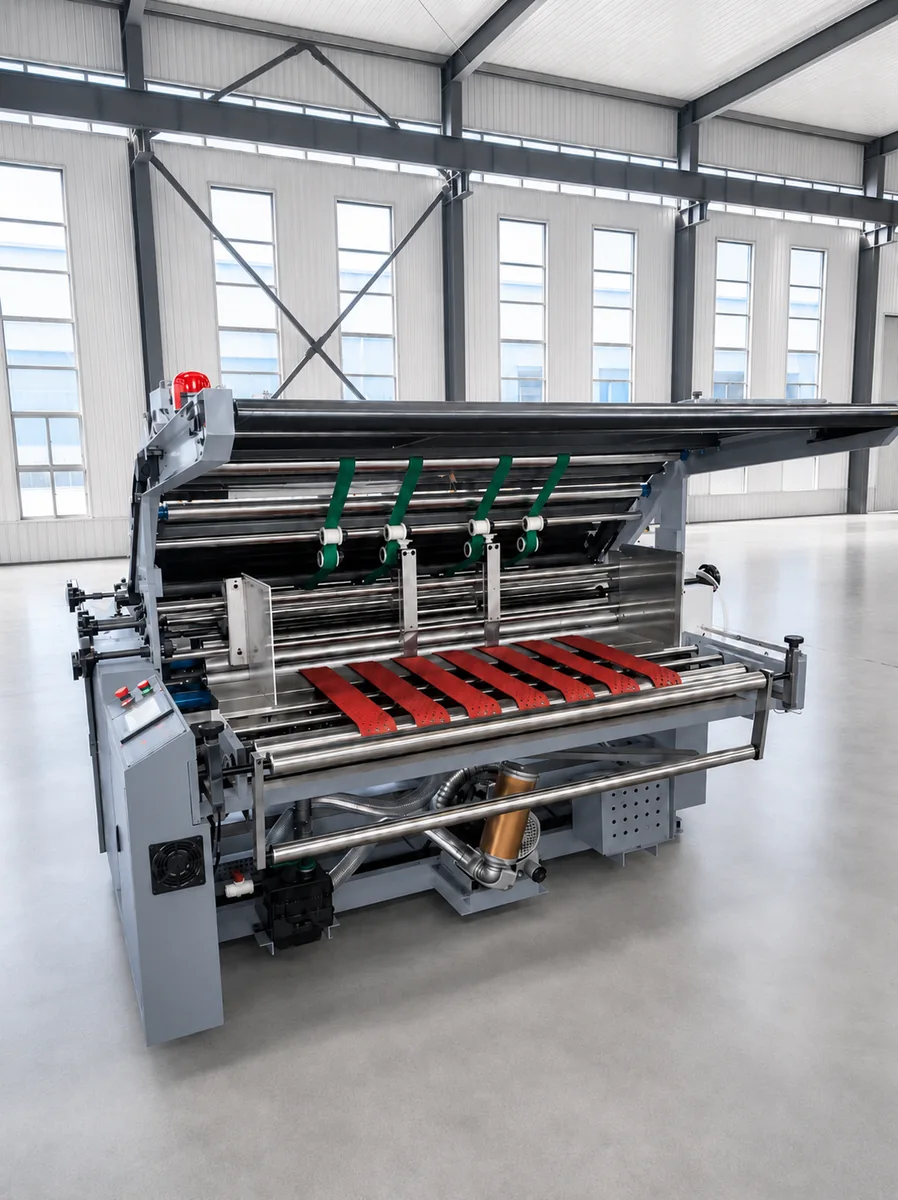
La KIT-A140 cuenta con alimentación por succión y control PLC, y el catálogo de KIT destaca su doble servo para posicionar el papel base. Estas características ayudan a controlar el registro, pero no sustituyen una preparación consistente del sustrato. Pide que la prueba documente variación de registro durante el arranque, el tiraje estable y después de cambiar de formato.
Qué debe incluir una prueba industrial de microcorrugado
La prueba debe reproducir la aplicación final, no solo impresionar en una visita. Arma una pequeña matriz con el mismo arte y tres variables observables: lote de material, velocidad de proceso y condición de hendido. Para cada muestra registra calidad visual y comportamiento después de plegar.
- Entrada: dimensiones, humedad de ambiente, curvatura y limpieza.
- Impresión: color, registro, transferencia y marcas de presión.
- Laminación: adhesión, burbujas, alabeo y registro posterior al secado.
- Troquelado: borde, expulsión, hendido y estabilidad de ventana.
- Armado: ajuste de pestañas, integridad del liner y desempeño funcional.
Si el lote de muestras cumple pero el tiraje largo no, identifica en qué etapa aparece la variación. La solución puede ser almacenamiento, control de adhesivo o repetibilidad de alimentación, no necesariamente reemplazar la máquina.
Cómo cotizar una solución de producción sin omitir variables
Para recibir una recomendación útil, envía el espesor medido, tipo de flauta, tamaño mínimo y máximo de lámina, cantidad por orden, frecuencia de cambio de arte, muestra de impresión y diseño estructural. Si el acabado es crítico, define tolerancias visuales medibles y cómo se validará la caja armada.
El equipo ideal no será siempre el más rápido: la selección depende de qué etapa concentra los rechazos y de cuánto cuesta cada pieza conforme. Si estás considerando impresión digital, confirma que el ancho del arte y el material sean compatibles con la versión de IRIS cotizada. Si necesitas laminación de alta presentación, solicita pruebas de registro y adhesión con la hoja impresa real.
Mejora la presentación del microcorrugado con pruebas que puedas repetir. Reúne una muestra, el arte y el plano final para comparar impresión, laminación y troquelado según el resultado que pide tu cliente. Solicitar evaluación de laminación.
Ruta de calidad: microcorrugado listo para conversión
- Definir desempeño Acordar función de caja, apariencia y pruebas estructurales.
- Caracterizar lámina Registrar flauta, superficie, planicidad y lote.
- Probar procesos Validar impresión, laminación, troquelado y armado.
- Liberar referencia Guardar arte, plano y muestra física aprobada.
Preguntas frecuentes
¿El microcorrugado sirve para imprimir a color?
Puede utilizarse en aplicaciones gráficas, pero la calidad depende de liner, absorción, planicidad, tecnología y ajuste de impresión. Debe probarse con el sustrato real.
¿Microcorrugado significa cartón de resistencia baja?
No necesariamente. El desempeño depende de composición de papeles, tipo de flauta, diseño, humedad y uso. La resistencia debe verificarse con pruebas apropiadas.
¿Qué diferencia hay entre imprimir directamente y laminar una cara impresa?
La impresión directa aplica el gráfico sobre el sustrato; el laminado une una hoja impresa a una base corrugada. Se comparan por tiraje, calidad visual, registro y costo total.
¿Por qué se quiebra el liner al doblar microcorrugado?
Pueden influir humedad, orientación de flauta, herramienta, presión de hendido, espesor y composición del papel. Hay que revisar material y ajuste con piezas armadas.
¿Qué máquinas KIT puedo evaluar para microcorrugado?
Según la operación, laminadoras KIT, impresión digital IRIS o troqueladoras como Titan 1500E. La compatibilidad exacta debe validarse con el formato y la lámina reales.