Medidas de láminas de cartón: calcula antes de cortar
Aprende a medir láminas de cartón, calcular el desarrollo de una caja y evitar refiles. Revisa ejemplos y criterios para elegir equipos KIT.
KIT Machinery — 2026-11-03
La respuesta en 30 segundos
- Para calcular medidas de láminas de cartón distingue dimensiones interiores de caja, desarrollo plano y formato que acepta tu máquina.
- En una caja regular ranurada, la suma de paneles y ceja aproxima el largo del desarrollo; altura y solapas determinan el otro sentido.
- El espesor, el sentido de flauta, el hendido y las tolerancias cambian las medidas finales: nunca autorices producción solo con una fórmula.
- Aprueba el plano con una muestra armada y mide el refil, el cambio de formato y la escuadra antes de cotizar maquinaria.
Las medidas de láminas de cartón no se obtienen simplemente copiando el largo, ancho y alto de la caja terminada. Para cortar sin desperdiciar material es necesario distinguir las dimensiones interiores del empaque, el desarrollo plano que se va a convertir y el formato de alimentación que admite cada máquina. Un error de unos milímetros puede impedir que cierre una caja o multiplicar el refil cuando el pedido crece.
Esta guía presenta un método de cálculo para cajas regulares, las variables que obligan a ajustar la medida teórica y una forma práctica de verificar el desarrollo con máquinas de corte de KIT Machinery. El objetivo es que diseño, compras y producción hablen de la misma medida antes de liberar una orden.
Las tres medidas que no debes confundir
Una caja se define habitualmente por largo, ancho y alto. Sin embargo, hay tres momentos distintos: el espacio que debe quedar dentro de la caja, la geometría que tendrás cuando despliegues sus cuatro paredes y solapas, y la lámina comercial que vas a alimentar a la cortadora o troqueladora. A veces coinciden dos dimensiones, pero no son intercambiables.
| Medida | Qué representa | Quién la necesita |
|---|---|---|
| Interior de caja (L × A × H) | Espacio útil para el producto y sus separadores | Diseño y cliente |
| Desarrollo o plantilla | Paneles, solapas, líneas de hendido y ceja desplegados | Preprensa, suaje y conversión |
| Lámina de entrada | Formato real con márgenes o refiles de proceso, si aplican | Compras, corte y almacén |
En el plano especifica unidades, sentido de flauta y referencia de medición. Si la caja se va a diseñar para una tarima o un contenedor, verifica primero el espacio interior requerido; el espesor del cartón afecta el exterior y puede pedir compensaciones de hendido.
Cómo aproximar el desarrollo de una caja regular ranurada
Para una caja regular ranurada similar al estilo FEFCO 0201, las cuatro paredes se despliegan una después de otra. Como estimación inicial, el largo del desarrollo es la suma de dos largos y dos anchos, más la ceja de unión. En el otro eje se suma la altura y el espacio correspondiente a las solapas superior e inferior, que en un diseño regular se aproximan al ancho de la caja.
Fórmula de anteproyecto (no es una orden de corte):
- Largo plano aproximado = 2 × (largo interior + ancho interior) + ceja de unión.
- Alto plano aproximado = altura interior + ancho interior.
- Área estimada = largo plano (m) × alto plano (m).
Ejemplo con medidas ficticias
Supón una caja con medidas interiores de 400 × 300 × 250 mm (largo × ancho × alto) y una ceja preliminar de 35 mm. El desarrollo conceptual sería 1,435 mm en el sentido de los cuatro paneles y 550 mm en el sentido de altura más solapas. El área aproximada es de 0.789 m² por plantilla, sin refiles ni correcciones.
Esos 35 mm de ceja son un supuesto didáctico, no una recomendación universal. La máquina, el tipo de cartón, el diseño estructural y el método de unión definen las tolerancias y compensaciones. Antes de comprar o cortar láminas se debe validar el plano a escala real, con muestra física, hendido, plegado y cierre.
Cinco ajustes que cambian las medidas finales
1. Espesor y combinación de paredes
El cartón ocupa espacio alrededor de cada doblez. La medida interior y el desarrollo plano no se compensan igual en microcorrugado y doble pared. Usa el espesor medido del lote y la regla de diseño aprobada por el responsable estructural; evitarás cajas que pierden espacio o solapas que no encuentran su posición.
2. Sentido de flauta
La orientación de las ondas afecta la rigidez de los paneles, el comportamiento del hendido y la compresión de la caja. Dos hojas del mismo tamaño pueden tener desempeño distinto si se giran 90°. Deja una flecha de flauta en plano y muestra maestra, no una nota informal.
3. Tipo de hendido y herramientas
Rayar una lámina no es cortar: el hendido debe facilitar el doblez sin fracturar el liner. La posición de la raya, el ancho de canal y la presión alteran la geometría de la pieza armada. Para diseños especiales, no sustituyas una prueba real por una dimensión obtenida en CAD.
4. Ceja y método de cierre
La unión puede ser pegada, engrapada o, según diseño, encintada. Cada alternativa exige ceja, área de aplicación y tolerancias adecuadas. Una ceja demasiado pequeña deja poco margen; una demasiado grande consume material y puede complicar el armado.
5. Refil y tolerancia de recepción
Una lámina comercial puede requerir material sobrante para escuadrar o retirar cantos dañados. El refil debe estar documentado por lado y por orden. No conviertas una tolerancia de proveedor en un margen adicional automático: podrías comprar cartón de más sin mejorar la calidad.
¿Tus órdenes consumen láminas más grandes de lo necesario? Comparte el plano desplegado, el formato de entrada, el sentido de flauta y tu refil habitual. Podemos ayudarte a evaluar una cortadora/rayadora o una solución digital según tus cambios de medida. Revisar soluciones de corte KIT.
Cuánto desperdicio agrega una lámina sobredimensionada
El refil aparentemente pequeño se acumula en pedidos grandes. Supón que el desarrollo útil es de 1,435 × 550 mm. Si la lámina de entrada fuera 1,455 × 570 mm, comprarías aproximadamente 0.829 m² por pieza frente a 0.789 m² del desarrollo conceptual: una diferencia de alrededor de 0.040 m² por caja antes de considerar ajustes reales y desperdicios de arranque.
Este ejemplo sirve para enseñar el cálculo, no para fijar automáticamente 20 mm de margen en todas las órdenes. Para determinar el refil necesario hay que medir los cantos, la repetibilidad de la cortadora, el acomodo de piezas y la calidad del lote. El beneficio es comparar dos propuestas por láminas aprobadas y m² consumidos, no únicamente por precio de hoja.
Cómo pasar del plano a la cortadora sin perder precisión
Antes de transmitir el archivo a producción, documenta la secuencia de transformación. Una misma orden puede pedir dimensionado recto, hendido, ranurado, suaje e inspección: confirmar qué realiza cada equipo evita dejar operaciones incompletas.
| Trabajo | Equipo que conviene evaluar | Dato de decisión |
|---|---|---|
| Dimensionar láminas rectas repetitivas | Cortadora y rayadora KIT 3000 | Medidas admitidas, cantidad de rayas, tiempo de ajuste |
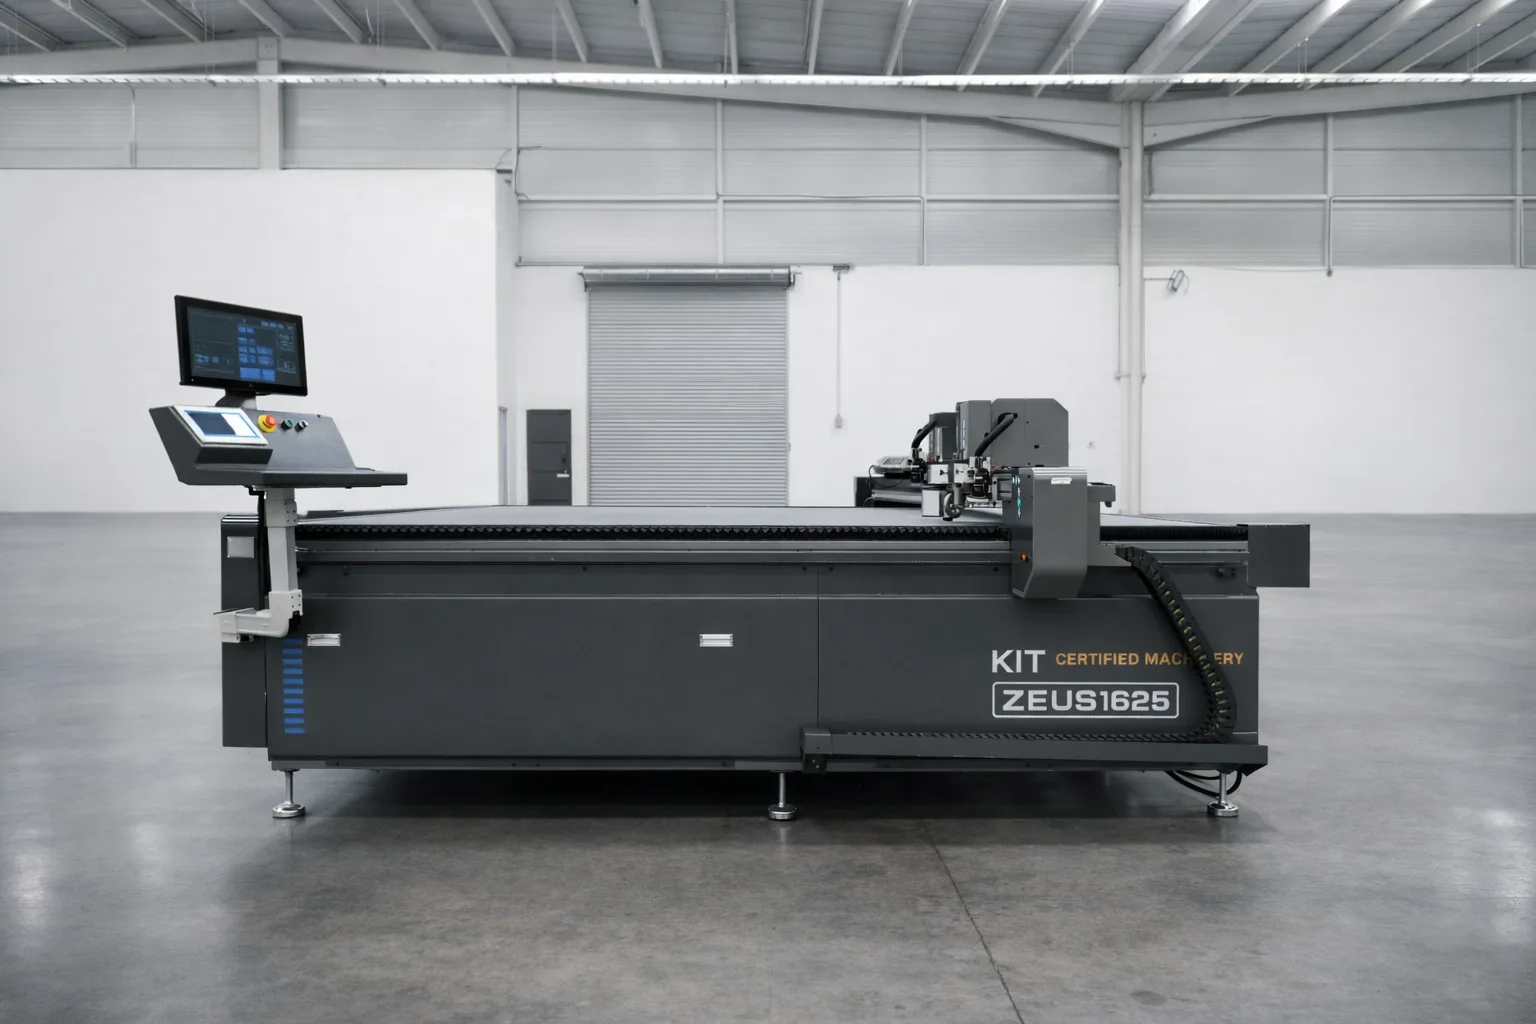
| Prototipos y contornos especiales | Robot cortador digital Zeus 1625 | Área útil, archivo vectorial, tiempo de trayectoria |
| Formatos variados de caja | Box Maker según configuración | Operaciones incluidas, tamaño útil y cambio de pedido |
La página oficial de KIT reporta para su cortadora de ajuste eléctrico un rango de 700 a 3,000 mm según la medida publicada; esa cifra no reemplaza una validación de ancho, largo y orientación del formato exacto. Para Zeus 1625 se publica un área útil de 1,600 × 2,400 mm. Ninguna capacidad indicada debe extrapolarse a todos los tipos de cartón sin una prueba. Consulta el equipo Zeus si tu prioridad son prototipos y geometrías variables.
Protocolo de muestra que deben firmar diseño y producción
- Confirma dimensiones interiores: mide el producto y las holguras necesarias, y registra qué dimensión corresponde a cada eje.
- Aprueba el plano: verifica paredes, solapas, ceja, flecha de flauta y posiciones de rayado.
- Corta con material real: utiliza la misma construcción de cartón y espesor de la orden.
- Arma y carga: evalúa escuadra, altura interior, encuentros de solapas y resistencia de la unión.
- Compara varios ejemplares: identifica variación al principio y al final de la muestra, no solo una pieza ideal.
- Libera versión: registra plano, fecha, tolerancias aprobadas y responsable; conserva muestra maestra.
Si el artículo se repetirá, la muestra debe poder producirse en otro turno con los mismos datos. Evita nombres de archivo como “final-ahora-sí”: usa un identificador de versión y vincúlalo a la orden de producción.
Errores frecuentes al pedir láminas de cartón por medida
- Confundir centímetros y milímetros: usa una unidad en todo el flujo documental.
- Pedir el tamaño de la caja como tamaño de lámina: falta el desarrollo de paneles, solapas y ceja.
- Olvidar el sentido de flauta: el mismo rectángulo girado puede comportarse distinto.
- No definir tolerancias: el proveedor cumple su criterio, pero no el que requiere la planta.
- Rediseñar sin actualizar el suaje: se mezclan versiones de plano con herramental.
- Comparar precio por hoja sin área: dos dimensiones diferentes distorsionan la negociación.
Datos para cotizar un cambio de formato
Prepara una carpeta con dibujo desplegado en PDF o formato vectorial, dimensiones internas, tolerancia final, tipo de cartón y flauta, volumen por referencia, frecuencia de cambio de pedido, merma actual y fotografías de los defectos. Si ya tienes una cortadora, agrega su formato máximo y mínimo medido y las operaciones que hace realmente. Con esta información una recomendación de equipo puede responder al problema correcto: menos refil, mejor repetibilidad o mayor flexibilidad de diseño.
Cuando el objetivo es mejorar los costos, compara además el costo de materia prima y el de cada caja conforme, considerando refil, rechazos y tiempos de preparación. Un análisis comercial complementario puede detallar ese método sin repetir el desarrollo estructural.
Conecta las medidas de tus cajas con la máquina adecuada. Reúne tres órdenes representativas y mide tiempo de cambio, refil y piezas aprobadas. Con esos datos podrás evaluar las alternativas KIT sin basar la inversión en una cifra nominal. Conocer equipos de corte y diseño.
Ruta para definir un formato de lámina sin improvisar
- Definir caja Registrar dimensiones interiores, carga, tolerancia y estilo estructural.
- Desarrollar Construir el plano con ceja, solapas, hendidos y sentido de flauta.
- Prototipar Cortar, plegar y aprobar una muestra con el cartón real.
- Liberar producción Establecer la medida de entrada, el refil y la versión aprobada.
Preguntas frecuentes
¿Las medidas de la lámina son las mismas que las de una caja armada?
No. Las dimensiones de la caja expresan el espacio interior o exterior; la lámina debe incorporar el desarrollo de paredes, solapas, ceja de unión y las compensaciones propias del material.
¿Cómo se calcula el desarrollo de una caja regular ranurada?
Como primera aproximación para una caja tipo FEFCO 0201: suma dos largos y dos anchos más ceja de unión en un sentido; en el otro, altura más ancho. La medida definitiva debe validarse con el diseño, la herramienta y una muestra armada.
¿Por qué importa el sentido de flauta al dimensionar cartón?
Porque cambia la dirección de rigidez, la respuesta al hendido y la resistencia de los paneles. Se debe identificar en el plano y comprobar con una muestra antes de liberar el corte.
¿Cuánto refil debe agregar una cortadora?
No hay un valor universal: depende de precisión, estado de cantos, escuadra del lote y necesidades de la máquina. Mide el refil real en pruebas y regístralo por referencia.
¿Qué equipo KIT ayuda con medidas variables o prototipos?
Para láminas rectas repetitivas puede evaluarse la KIT 3000; para contornos y prototipos, el Zeus 1625; y para formatos variables, una Box Maker según configuración. Confirma el formato y material con una demostración.