Láminas de cartón corrugado: 7 controles para imprimir
Prepara láminas de cartón corrugado para flexografía: revisa humedad, escuadra, polvo y registro. Conoce pruebas y equipos KIT.
KIT Machinery — 2026-11-03
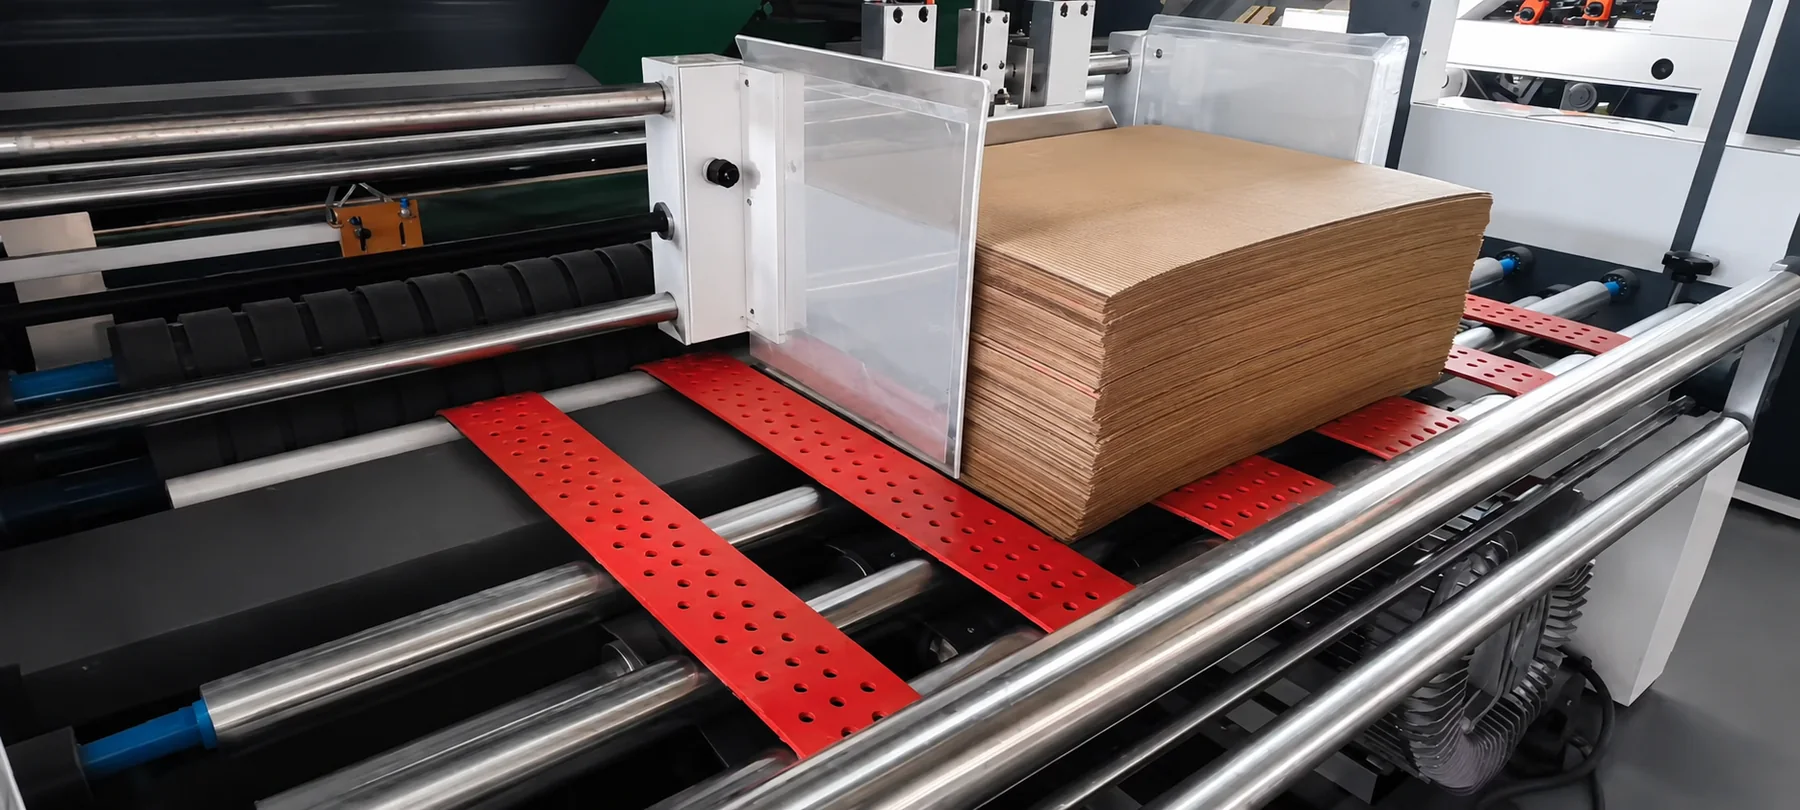
La respuesta en 30 segundos
- La lámina debe llegar a flexografía con medidas, escuadra, planicidad y superficie compatibles con el pedido.
- Los defectos que aparecen en impresión pueden originarse en recepción, corte, polvo o alimentación; identifica la causa antes de ajustar tinta.
- Un protocolo de siete controles permite separar fallas del material, del ajuste y del transporte de láminas.
- Compara hojas conformes y minutos de preparación por orden, no únicamente la velocidad nominal de la impresora.
Las láminas de cartón corrugado pueden cumplir con la resistencia solicitada y, aun así, provocar problemas en impresión: doble alimentación, desplazamiento de registro, marcas en la superficie o paros por hojas deformadas. Prepararlas correctamente significa controlar el material antes de que entre a la flexográfica, no intentar compensar todos sus defectos desde la máquina.
Esta guía propone siete controles de recepción y arranque para plantas que convierten hojas de cartón corrugado en cajas impresas. Incluye una tabla de diagnóstico, un ejemplo para medir rechazo y una lista de datos que conviene registrar al evaluar una línea.
Por qué las láminas de cartón corrugado afectan la impresión
En flexografía, el resultado depende de tres elementos que trabajan juntos: la lámina, la transferencia de tinta y la estabilidad de alimentación. Si la hoja llega arqueada, entra desalineada o cambia de medidas dentro de una pila, el equipo no recibe siempre la misma referencia física. Ajustar la tinta no corrige una hoja fuera de escuadra, y aumentar presión para cubrir una superficie irregular puede aplastar la flauta.
La guía de selección de láminas de KIT Machinery explica flautas, paredes y resistencia. Aquí el enfoque es diferente: qué comprobar después de recibir el cartón y antes de imprimirlo de forma repetible.
Los 7 controles previos a una corrida de flexografía
1. Medidas y escuadra del lote
Confirma largo, ancho y diagonales con muestras tomadas de la parte alta, media y baja de la pila. Si las diagonales difieren, la hoja puede entrar oblicua y el problema se acumula en registro, ranurado y cierre. Utiliza la tolerancia aprobada por el cliente y el rango de paso del equipo; no establezcas una tolerancia universal para todos los formatos.
2. Sentido de flauta y orientación de impresión
Marca en una muestra el sentido de la flauta y la cara que recibirá tinta. La orientación influye en doblado, resistencia y comportamiento al paso por rodillos. Una orden con el sentido invertido puede imprimir correctamente y fallar después al hender o plegar. Comprueba la orientación en el plano estructural, no solamente en el archivo de diseño gráfico.
3. Planicidad y alabeo
Coloca hojas sobre una superficie plana y observa esquinas levantadas, curvatura transversal o torsión. El alabeo se relaciona con desequilibrios de humedad y tensiones del material. Una pila con hojas curvas requiere una validación específica de alimentación; no supongas que una mayor presión de arrastre la resolverá sin generar marcas.
4. Superficie del liner y limpieza
Revisa desprendimiento de fibras, polvo de refil, manchas y daño de manejo. El polvo puede contaminar módulos y afectar la nitidez de puntos y textos. Si aparece siempre después de corte, inspecciona herramienta, extracción y forma de apilado. No limpies ni modifiques la superficie con procedimientos que no estén aprobados para el sustrato.
5. Espesor y posible aplastamiento de flauta
Mide el espesor con un método consistente y compara hojas del mismo lote. Busca zonas aplastadas cerca de bordes o líneas de transporte. Una flauta debilitada cambia la presión necesaria y puede crear diferencias visibles de impresión. La compatibilidad debe confirmarse con el material real y la ficha del modelo de flexográfica.
6. Alimentación y separación de hojas
Corre una muestra corta para observar hojas dobles, atoros, desviaciones laterales y estabilidad a la entrada. Registra si la falla aparece con una sola pila, con un tamaño concreto o a partir de determinada cadencia. Es importante separar una limitación de la lámina de una configuración incorrecta del alimentador.
7. Registro y primera pieza aprobada
Imprime una secuencia de arranque y verifica posición de arte, color, legibilidad, rayado y dimensiones después del proceso cuando corresponda. Conserva la primera pieza aprobada como patrón y toma muestras durante la corrida; una sola hoja bien impresa no demuestra estabilidad del lote.
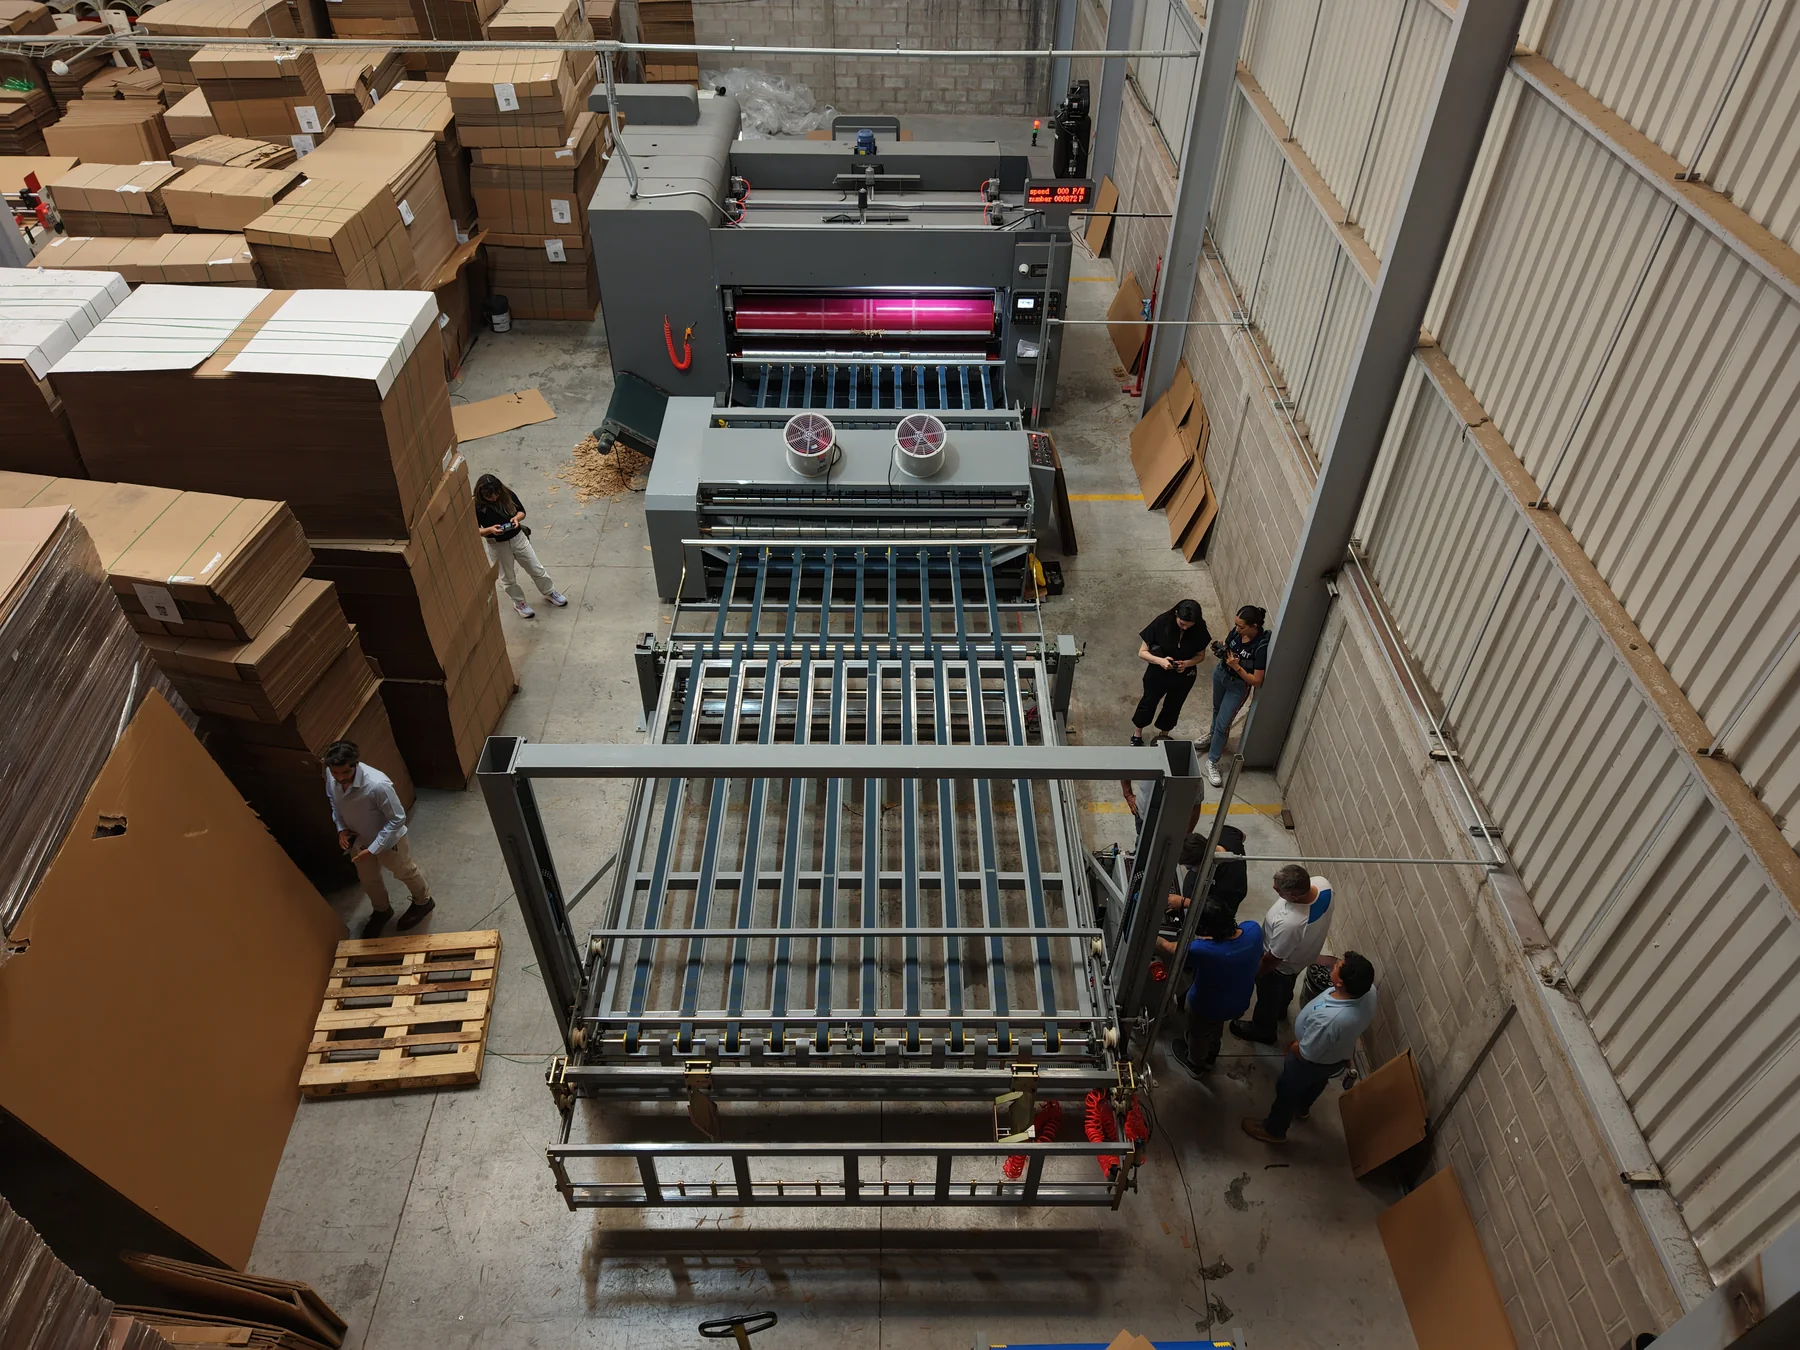
Tabla de diagnóstico: síntoma, causa y evidencia
| Problema observado | Qué comprobar primero | Registro útil |
|---|---|---|
| Registro se desplaza de hoja a hoja | Escuadra, guías, alimentación y variación dimensional | Medidas de cinco hojas consecutivas y posición del arte |
| Hojas dobles o paros al alimentar | Alabeo, altura de pila, separación y condición superficial | Lote, formato, frecuencia y punto del atasco |
| Impresión manchada o con pérdida de detalle | Polvo, liner, tinta, anilox y limpieza de módulos | Foto del defecto y origen de la hoja |
| Marcas o flauta aplastada | Rodillos, presión de contacto y espesor del material | Muestra antes/después del paso por la máquina |
| La caja se desajusta al cerrar | Sentido de flauta, medidas, posición de hendido | Plano aprobado y caja armada de referencia |
¿El registro cambia entre pedidos aunque uses la misma flexográfica? Comparte formato, tipo de lámina, fotos del defecto y frecuencia de cambio. Un especialista puede revisar contigo si el problema apunta a preparación del material, alimentación o ajuste de impresión. Conocer las impresoras flexográficas KIT.
No atribuyas un defecto al proveedor de láminas o a la impresora únicamente por dónde se descubre. La comparación de una muestra antes y después de cada estación ayuda a encontrar dónde comienza la variación.
Cómo medir el desperdicio de las láminas durante el arranque
El indicador que puede comparar calidad y producción es hojas buenas por orden. Para una misma referencia registra hojas alimentadas, hojas rechazadas, duración del arranque y cambios de ajuste. Distingue los rechazos del material de los causados por impresión o manipulación.
Ejemplo ilustrativo: una corrida recibe 500 hojas y rechaza 20 durante el ajuste: 4% de rechazo. En otra prueba del mismo diseño, después de controlar planicidad, limpieza y registro, rechaza 8 de 500: 1.6%. La diferencia es de 12 hojas útiles por cada 500. No demuestra por sí sola qué cambio causó la mejora; para atribuir el resultado, cambia una variable a la vez y repite la muestra. No son cifras de productividad de KIT.
Si ese lote pasa después a troquelado o pegado, documenta también cuántas cajas terminadas se aprueban. Una lámina que parece conforme a la salida de impresión puede mostrar un problema de escuadra o hendido al cerrar.
¿Qué tecnología ayuda a estabilizar el paso de láminas?
Una impresora flexográfica automatizada y un prealimentador pueden favorecer un flujo más consistente, pero no convierten una lámina fuera de especificación en un material correcto. La decisión de invertir comienza con el defecto que quieres corregir y el volumen real.
En el catálogo de KIT Machinery, las flexográficas para cartón corrugado incluyen configuraciones de alimentación y ajuste distintas. Por ejemplo, la línea 1971 está orientada a operaciones industriales con alimentación por succión; sus formatos y capacidades cambian según la configuración. Para trabajos donde el problema inicia en la preparación de hoja, también conviene revisar corte y diseño de cartón.
No utilices la velocidad máxima de una ficha como promesa de hojas impresas buenas. La velocidad efectiva depende del tamaño, sustrato, número de colores, ajustes, inspección y los procesos posteriores.
Protocolo para comparar dos proveedores o dos lotes
- Iguala las condiciones: mismo formato, arte, tintas, objetivo de calidad y configuración inicial.
- Identifica cada pila: código, proveedor, fecha y construcción de cartón; evita mezclar lotes.
- Registra antes de imprimir: dimensiones, escuadra, alabeo, superficie y daños visibles.
- Haz una corrida de prueba: mide estabilidad de alimentación, hojas defectuosas y tiempo hasta la primera pieza buena.
- Evalúa el producto terminado: registro, legibilidad y desempeño en plegado y cierre.
- Conserva evidencia: foto, muestra aprobada, parámetros y causa asignada del rechazo.
La prueba debe ser suficientemente larga para detectar la variación real del pedido. Si solo comparas cinco hojas perfectas de cada lote, puedes pasar por alto defectos intermitentes que aparecen al cambiar de pila.
Errores frecuentes en plantas que imprimen corrugado
- Ajustar presión para tapar defectos del liner en vez de verificar la superficie y el estado de la flauta.
- Rechazar un lote por una sola hoja sin registrar alcance y frecuencia del defecto.
- Evaluar solo la hoja plana sin comprobar que impresión, ranurado y cierre sigan alineados.
- No separar tiempos de arranque de tiempos de corrida y concluir que la velocidad de diseño representa la capacidad real.
- Cambiar de material y de parámetros al mismo tiempo sin dejar un control que permita explicar el resultado.
La preparación de láminas de cartón corrugado no debe convertirse en una inspección interminable: define criterios de aceptación, capacita al personal y concentra los controles en las variables que realmente generan rechazos.
Haz que la impresión empiece con una lámina controlada. Si vas a renovar tu línea de flexografía, lleva una orden representativa y el historial de rechazos para comparar alimentación, ajustes y productividad con criterio técnico. Evaluar flexográficas KIT Machinery.
De la recepción de láminas a una corrida estable
- Inspeccionar Confirma medidas, escuadra, flauta, planicidad y condición del liner.
- Preparar Identifica pila, formato, orientación y secuencia de órdenes.
- Probar Ejecuta el arranque y compara registro, hojas conformes y tiempo.
- Liberar Documenta primera pieza aprobada, ajustes y muestreo de producción.
Video
- Paso de láminas en línea flexográfica KIT 1971 — Video de demostración de transporte de láminas de cartón en una línea flexográfica KIT 1971.
Preguntas frecuentes
¿Qué revisar primero en las láminas de cartón corrugado para flexografía?
Empieza por medidas y escuadra, planicidad, sentido de flauta, superficie del liner y ausencia de daño. Después valida alimentación y registro con una corrida breve. Las tolerancias dependen de la orden y del equipo.
¿Por qué una lámina corrugada se atora en el alimentador?
Puede tener alabeo, variación dimensional, bordes dañados o condiciones de superficie que dificultan la separación. También influyen la altura de pila y el ajuste del alimentador; registra en qué momento aparece el atasco.
¿El polvo de corte afecta la impresión de cajas?
Sí. Las fibras y partículas pueden contaminar superficies de contacto y reducir limpieza y definición del impreso. Conviene investigar corte, manejo y limpieza autorizada antes de modificar tintas o presión.
¿Una flexográfica más rápida elimina el rechazo de láminas?
No necesariamente. Si la causa está en el material o en su preparación, una mayor cadencia puede reproducir el defecto más rápido. Compara hojas aprobadas por orden y no solamente velocidad nominal.
¿Qué datos necesita KIT para recomendar una flexográfica?
Formatos mínimo y máximo, flautas, colores, velocidad requerida, mezcla de pedidos, frecuencia de cambios, defectos actuales y espacio disponible para alimentación y salida.